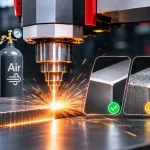
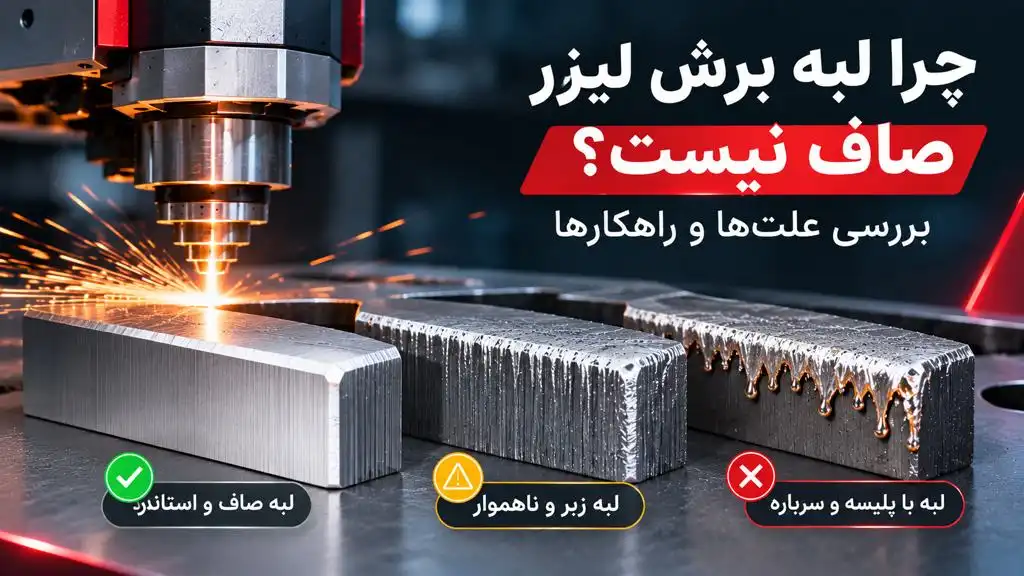
یکی از نشانههای عملکرد صحیح دستگاه برش لیزر فایبر، تولید قطعاتی با لبههای صاف، یکنواخت و بدون ناهمواریهای غیرضروری است. بااینحال، در برخی شرایط ممکن است سطح برش پس از جداشدن قطعه از ورق، دارای خطوط عمودی و مورب، موجهای نامنظم، زبری، پلیسه یا شیب غیرعادی باشد.
این مشکل فقط ظاهر قطعه را تحت تأثیر قرار نمیدهد؛ بلکه میتواند باعث افزایش زمان پرداخت، دشوارشدن مونتاژ، کاهش دقت ابعادی و افزایش هزینه تولید شود.
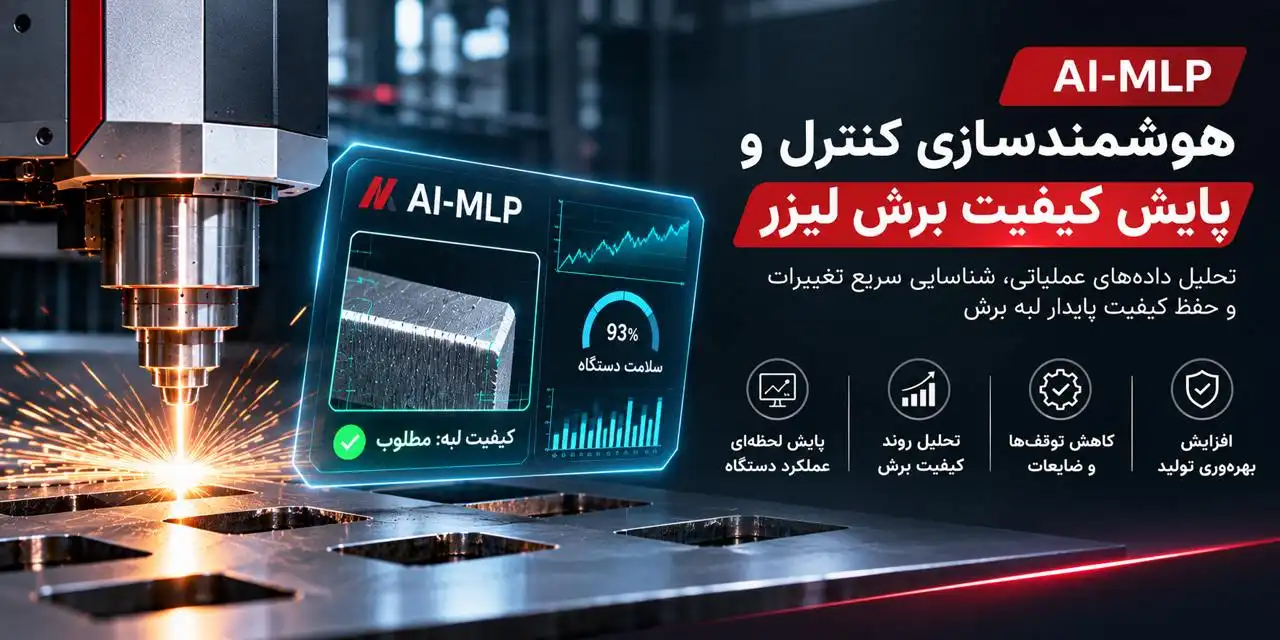
| یکی از بهترین و راحت ترین راه برای پیدا کردن علت عملکرد نامناسب دستگاه برش لیزر فلزات استفاده از نرم افزار هوشمند دستگاه برش لیزر فلزات (ai-mlp) است که با استفاده از هوش مصنوعی به راحتی تمامی خطاهای دستگاه را به صورت زنده به اپراتور گزارش داده و راه حل های مناسب آن را نیز در اختیار اپراتور قرار میدهد. |
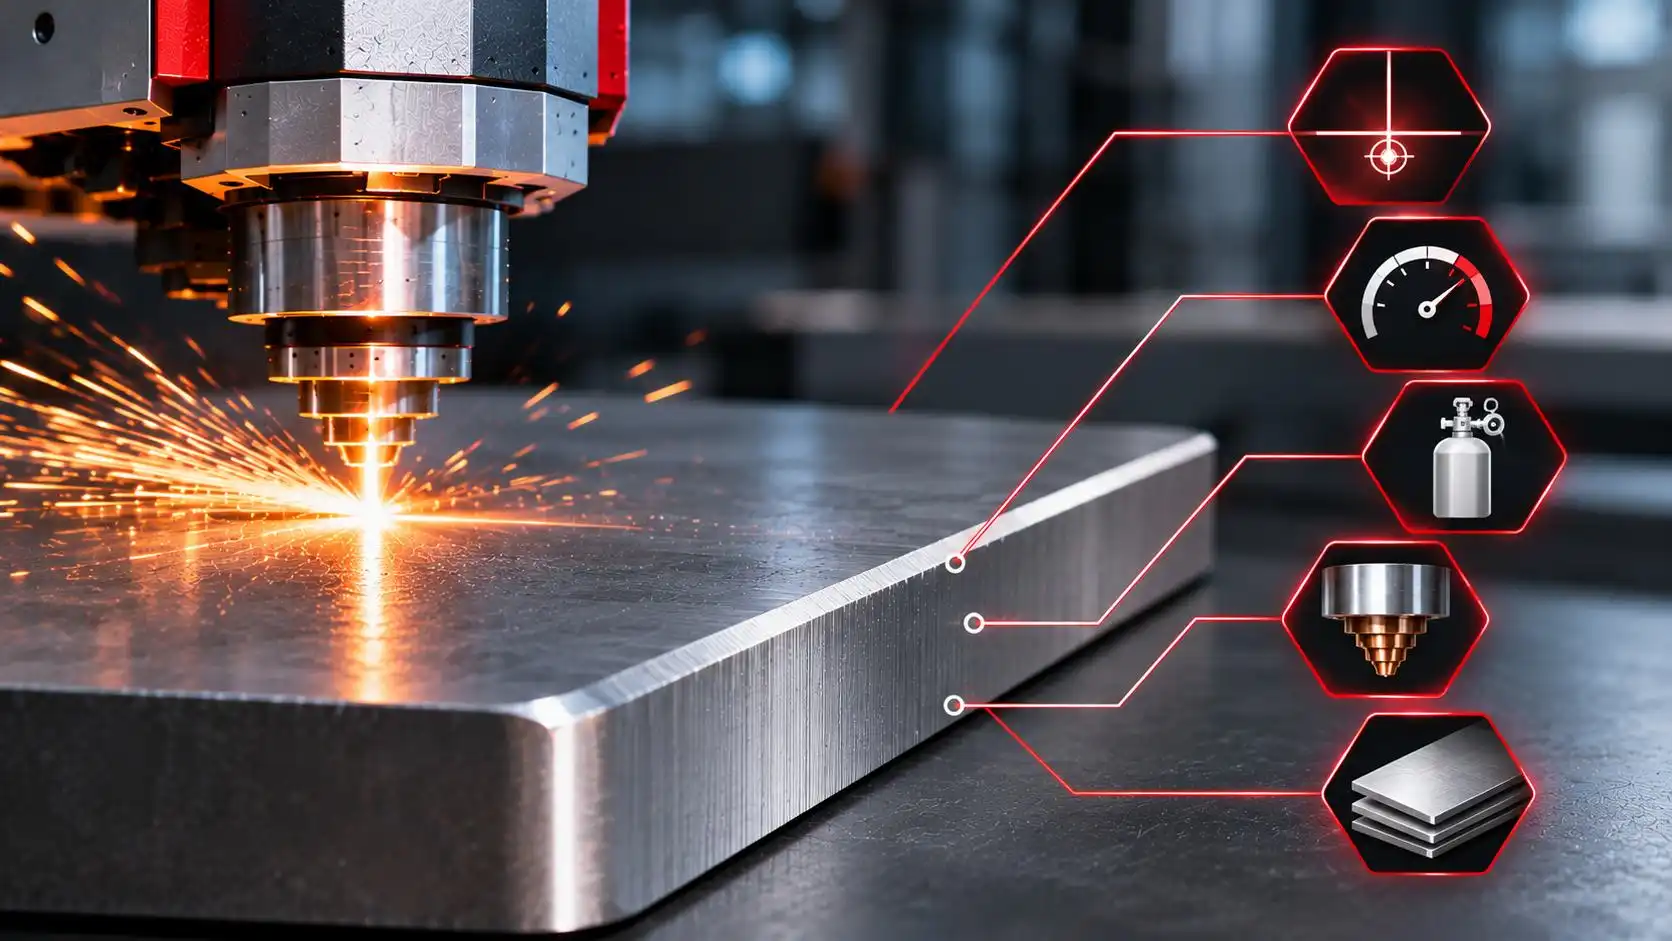
اما چرا لبه برش لیزر صاف نیست؟ آیا علت را باید در توان دستگاه جستوجو کرد یا سرعت حرکت هد، موقعیت فوکوس، فشار گاز و وضعیت نازل نیز در این موضوع نقش دارند؟
واقعیت این است که صاف نبودن لبه برش معمولاً نتیجه برهمخوردن تعادل میان انرژی لیزر، سرعت حرکت، شرایط گاز کمکی و خروج مواد مذاب از شیار برش است.
در این مقاله، مهمترین علتهای ناصافشدن لبه برش لیزر را بررسی میکنیم و برای هر مشکل، راهکارهای فنی و عملی ارائه میدهیم.
لبه صاف در برش لیزر چه ویژگیهایی دارد؟
برای تشخیص درست مشکل، ابتدا باید بدانیم یک لبه برش مناسب چه مشخصاتی دارد.
لبه استاندارد برش لیزر معمولاً دارای ویژگیهای زیر است:
- سطح برش یکنواخت و بدون موجهای شدید و نامنظم است.
- خطوط برش نظم قابلقبولی دارند.
- پلیسه و سرباره اضافی در قسمت زیرین قطعه وجود ندارد.
- لبه تا حد موردنیاز عمود بر سطح ورق است.
- عرض شیار برش در محدوده قابلقبول و متناسب با فرایند قرار دارد.
- تغییرات کیفیت در طول مسیر برش محدود است.
البته صافبودن لبه به معنای حذف کامل خطوط برش نیست. در برش لیزری، وجود خطوط و شیارهای ظریف روی سطح مقطع طبیعی است. مسئله زمانی اهمیت پیدا میکند که این خطوط نامنظم، عمیق، موجدار یا همراه با پلیسه و سرباره باشند.
۸ علت اصلی صاف نبودن لبه برش لیزر
۱. سرعت نامناسب برش لیزر (Cutting Speed)
یکی از رایجترین علتهای ناصافشدن سطح مقطع، تنظیم نامناسب سرعت حرکت هد است.
سرعت برش تعیین میکند که پرتو لیزر چه مدت روی هر نقطه از ورق اثر بگذارد. اگر سرعت بیش از حد بالا باشد، ممکن است انرژی کافی برای ذوب و جداسازی کامل ماده فراهم نشود. در این حالت، خطوط برش میتوانند کشیده، نامنظم یا همراه با ناپیوستگی باشند.
در مقابل، سرعت بسیار پایین میتواند موجب افزایش انرژی ورودی در واحد طول، گسترش ناحیه حرارتی و افزایش احتمال ایجاد پلیسه و سرباره شود.
نشانههای سرعت نامناسب:
- خطوط مورب و نامنظم روی سطح برش
- ناپیوستگی در خطوط برش
- افزایش پلیسه در قسمت زیرین
- تفاوت محسوس کیفیت در مسیرهای مستقیم و منحنی
راهکار:
سرعت را براساس جنس، ضخامت ورق، توان لیزر و نوع گاز کمکی تنظیم کنید. برای تشخیص دقیق، یک قطعه آزمایشی با مسیر ثابت برش دهید و تغییرات سرعت را در محدوده مجاز و بهصورت مرحلهای بررسی کنید.
۲. تنظیم نبودن نقطه فوکوس (Focus Position)
نقطه فوکوس محل تمرکز انرژی پرتو لیزر است. موقعیت این نقطه نسبت به سطح ورق، بر شکل شیار برش و نحوه توزیع انرژی در ضخامت ماده تأثیر میگذارد.
اگر فوکوس در موقعیت مناسبی قرار نداشته باشد، ممکن است انرژی در قسمتهای مختلف ضخامت بهصورت یکنواخت توزیع نشود. نتیجه این وضعیت میتواند ایجاد لبههای زبر، خطوط نامنظم یا شیبدارشدن سطح مقطع باشد.
نشانههای تنظیم نامناسب فوکوس:
- تفاوت کیفیت در قسمت بالایی و پایینی لبه
- افزایش زبری سطح برش
- تغییر عرض شیار در عمق ورق
- ایجاد پلیسه یا سرباره در قسمت زیرین
راهکار:
موقعیت فوکوس را متناسب با جنس و ضخامت ورق و شرایط برش تنظیم کنید. مقدار مناسب فوکوس برای همه مواد و ضخامتها یکسان نیست؛ بنابراین باید از جدول فناوری دستگاه و آزمون عملی استفاده شود.
۳. فشار و جریان نامناسب گاز کمکی (Assist Gas)
گاز کمکی وظیفه مهمی در فرایند برش دارد. این گاز به خروج مواد مذاب از شیار کمک میکند و در برخی فرایندها بر واکنشهای شیمیایی و وضعیت سطح برش نیز اثر میگذارد.
اگر فشار یا جریان گاز کافی نباشد، مواد مذاب بهدرستی از مسیر برش خارج نمیشوند. در نتیجه ممکن است روی لبه قطعه باقی بمانند و باعث ایجاد سرباره، پلیسه و ناهمواری شوند.
از طرف دیگر، فشار بیش از اندازه نیز همیشه نتیجه بهتری ایجاد نمیکند و ممکن است شرایط جریان گاز را نامناسب کند.
نشانههای مشکل گاز کمکی:
- باقیماندن مواد مذاب در قسمت زیرین
- افزایش پلیسه و سرباره
- زبری سطح مقطع
- تغییر کیفیت برش در طول عملیات
راهکار:
نوع گاز، خلوص، فشار و جریان واقعی آن را بررسی کنید. همچنین رگولاتور، فیلترها، شیلنگها و اتصالات باید از نظر نشتی یا گرفتگی کنترل شوند.
۴. انتخاب نامناسب نازل یا آسیبدیدگی آن (Nozzle)
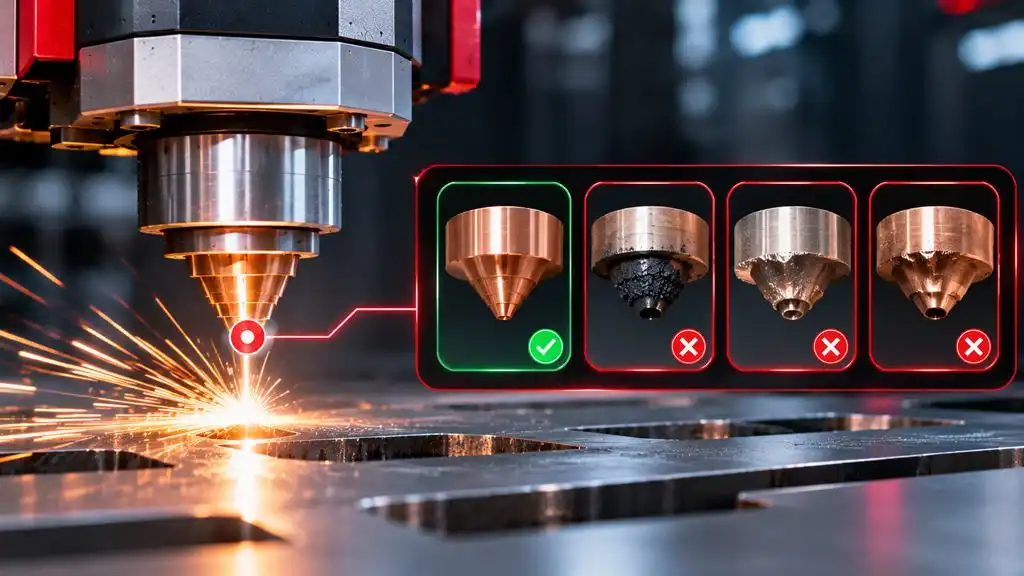
نازل وظیفه هدایت گاز کمکی به محل برش را بر عهده دارد. اگر نازل دچار گرفتگی، تغییر شکل یا فرسودگی شده باشد، جریان گاز ممکن است بهصورت نامتقارن وارد شیار برش شود.
همچنین اگر پرتو لیزر در مرکز نازل قرار نداشته باشد، توزیع انرژی و جریان گاز میتواند تحت تأثیر قرار بگیرد.
نشانههای مشکل نازل:
- ایجاد پلیسه بیشتر در یک سمت قطعه
- تفاوت کیفیت در جهتهای مختلف برش
- پاشش غیرعادی مواد مذاب
- ناپایداری کیفیت در برشهای مشابه
راهکار:
نازل را از نظر آسیب، گرفتگی و آلودگی بررسی کنید. قطر نازل باید با نوع فرایند و ضخامت ورق متناسب باشد. مرکزیت پرتو نسبت به نازل نیز باید طبق دستورالعمل سازنده کنترل شود.
۵. نامناسببودن توان لیزر (Laser Power)
توان لیزر باید متناسب با ضخامت و جنس ورق و سرعت حرکت هد باشد.
اگر توان کمتر از مقدار موردنیاز باشد، انرژی کافی برای تکمیل برش فراهم نمیشود. این وضعیت میتواند موجب ایجاد سطح مقطع نامنظم، خطوط ناپیوسته و باقیماندن مواد مذاب شود.
در مقابل، توان بیش از اندازه نیز ممکن است باعث افزایش حرارت ورودی، پهنشدن شیار و تغییر شکل لبه شود.
نشانههای توان نامناسب:
- خطوط برش نامنظم
- برش ناقص در برخی قسمتها
- افزایش آثار حرارتی
- تغییر عرض شیار برش
راهکار:
توان را با سرعت و سایر پارامترهای فرایند هماهنگ کنید. افزایش توان بدون بررسی فوکوس، سرعت و شرایط گاز کمکی ممکن است مشکل را برطرف نکند.
۶. کیفیت نامناسب ورق فلزی
گاهی علت صاف نبودن لبه برش به خود دستگاه ارتباطی ندارد و از کیفیت مواد اولیه ناشی میشود.
تفاوت در ضخامت واقعی ورق، ترکیب شیمیایی، پوشش سطحی، اکسیدشدگی، زنگزدگی و آلودگیهای سطحی میتواند رفتار ماده هنگام برش را تغییر دهد.
برای مثال، اگر ضخامت ورق در نقاط مختلف یکسان نباشد، شرایط برش نیز ممکن است در طول مسیر تغییر کند.
نشانههای مشکل مواد اولیه:
- تفاوت کیفیت در قسمتهای مختلف یک ورق
- تغییر کیفیت بین دو محموله ورق
- ایجاد نقاط سوخته یا آثار حرارتی موضعی
- تفاوت در ضخامت واقعی با مقدار اسمی
راهکار:
ضخامت واقعی، وضعیت سطح و مشخصات مواد اولیه را کنترل کنید. در صورت تغییر محموله، یک نمونه از ورق جدید را با همان شرایط برش قبلی آزمایش کنید.
۷. آلودگی شیشه محافظ و تجهیزات اپتیکی
پرتو لیزر از مسیر اپتیکی و اجزای محافظ عبور میکند تا به سطح ورق برسد. آلودگی، خراش یا آسیب شیشه محافظ میتواند کیفیت انتقال انرژی و عملکرد پرتو را تحت تأثیر قرار دهد.
در چنین شرایطی ممکن است توان مؤثر رسیده به قطعه کاهش پیدا کند یا پایداری فرایند برش تغییر کند.
نشانههای احتمالی:
- افت کیفیت بدون تغییر تنظیمات دستگاه
- کاهش توانایی برش در ضخامتهای قبلی
- ناپایداری فرایند در تولید متوالی
- افزایش پاشش یا خطاهای مرتبط با هد
راهکار:
وضعیت شیشه محافظ و اجزای اپتیکی را طبق دستورالعمل سازنده بررسی کنید. تمیزکاری و تعویض قطعات اپتیکی باید با رعایت الزامات ایمنی و توسط افراد آموزشدیده انجام شود.
۸. لرزش دستگاه و اختلال در سیستم حرکتی
حرکت هد باید در تمام مسیر برش دقیق، یکنواخت و بدون لرزش غیرعادی باشد.
فرسودگی ریلها، لقی مکانیکی، اختلال در سرووموتورها، مشکلات سیستم انتقال حرکت یا ارتعاشات دستگاه میتوانند باعث شوند هد نتواند مسیر طراحیشده را با دقت لازم اجرا کند.
این مشکل بهویژه در برش قطعات دارای گوشههای تیز، قوسهای کوچک و جزئیات ظریف بیشتر قابل مشاهده است.
نشانههای مشکل مکانیکی:
- موجدارشدن لبه قطعات
- ایجاد خطا در ابعاد و هندسه قطعه
- تفاوت کیفیت در گوشهها و قوسها
- تکرارنشدن دقیق ابعاد قطعات مشابه
- لرزش یا صدای غیرعادی هنگام حرکت
راهکار:
ریلها، سیستم انتقال حرکت، سرووموتورها، اتصالات و عملکرد مکانیکی دستگاه باید مطابق برنامه نگهداری بررسی شوند. در صورت مشاهده لرزش یا خطای حرکتی، تغییر پارامترهای برش جایگزین تعمیر و بررسی مکانیکی نیست.
چرا لبه برش لیزر موجدار یا شیبدار میشود؟
یکی از مشکلاتی که در بررسی کیفیت قطعات برشخورده مشاهده میشود، موجدار یا شیبدار بودن سطح مقطع است.
این دو حالت ممکن است علتهای متفاوتی داشته باشند.
علت موجدار شدن لبه برش
موجدارشدن لبه معمولاً به ناپایداری حرکت هد یا تغییر شرایط فرایند مربوط میشود.
عوامل مهم عبارتاند از:
- سرعت نامناسب در مسیر برش
- نوسان حرکت محورهای دستگاه
- لقی مکانیکی یا ارتعاشات
- تغییرات نامناسب انرژی لیزر
- ناپایداری جریان گاز کمکی
اگر موجها در طول مسیر بهصورت منظم تکرار شوند، بررسی سیستم حرکتی و پارامترهای کنترل حرکت اهمیت بیشتری پیدا میکند.
علت شیبدار شدن لبه برش
در حالت ایدهآل، سطح مقطع قطعه باید تا حد موردنیاز عمود بر سطح ورق باشد. اگر سطح برش دارای انحراف باشد، ممکن است با پدیدهای به نام Bevel یا Taper مواجه شویم.
عوامل احتمالی عبارتاند از:
- موقعیت نامناسب فوکوس
- توزیع نامناسب انرژی در ضخامت ورق
- تنظیم نبودن مرکزیت پرتو و نازل
- شرایط نامناسب گاز کمکی
- محدودیتهای فرایند در ضخامتهای بالا
برای تشخیص دقیق، بهتر است مقطع قطعه با ابزار اندازهگیری مناسب بررسی شود و میزان انحراف در چند نقطه اندازهگیری شود.
چگونه لبه برش لیزر را صافتر کنیم؟
برای بهبود کیفیت سطح مقطع، بهتر است یک روند مشخص عیبیابی داشته باشید و از تغییر همزمان چند پارامتر خودداری کنید.
مرحله اول: تشخیص نوع ناصافی
ابتدا مشخص کنید مشکل دقیقاً چیست:
- زبری سطح برش
- خطوط عمیق و نامنظم
- موجدارشدن لبه
- شیبدارشدن سطح مقطع
- پلیسه و سرباره
- برش ناقص
هرکدام از این مشکلات میتوانند علتهای متفاوتی داشته باشند.
مرحله دوم: بررسی نازل و مسیر گاز
وضعیت نازل، مرکزیت پرتو، فشار و جریان واقعی گاز کمکی را بررسی کنید. این موارد از نخستین نقاطی هستند که در عیبیابی کیفیت برش باید کنترل شوند.
مرحله سوم: بررسی فوکوس و پارامترهای برش
موقعیت فوکوس، سرعت و توان را مطابق جدول فناوری دستگاه بررسی کنید. این پارامترها باید بهصورت هماهنگ تنظیم شوند.
مرحله چهارم: بررسی مواد اولیه و وضعیت دستگاه
ضخامت و سطح ورق، وضعیت شیشه محافظ، سیستم کنترل ارتفاع و عملکرد مکانیکی دستگاه را بررسی کنید.
مرحله پنجم: اجرای تست و ثبت نتایج
یک نمونه آزمایشی با هندسه ثابت برش دهید. هر بار فقط یک پارامتر را در محدوده مجاز تغییر دهید و نتیجه را با نمونه قبلی مقایسه کنید.
پس از دستیابی به کیفیت مطلوب، تنظیمات موفق را همراه با مشخصات ورق و شرایط فرایند ذخیره کنید تا در تولیدهای بعدی قابل استفاده باشند.
جدول عیبیابی سریع صاف نبودن لبه برش لیزر
| نوع مشکل | علتهای احتمالی | اولین اقدام پیشنهادی |
|---|---|---|
| زبری سطح برش | فوکوس، سرعت، گاز و وضعیت اپتیک | بررسی فوکوس و جریان گاز |
| پلیسه در زیر قطعه | خروج نامناسب مواد مذاب، نازل و فشار گاز | بررسی نازل و گاز کمکی |
| خطوط مورب و نامنظم | سرعت و فوکوس نامناسب | بررسی تنظیمات فرایند |
| موجدارشدن لبه | لرزش و اختلال سیستم حرکتی | بررسی ریلها و سرووموتورها |
| شیبدارشدن لبه | فوکوس و توزیع نامناسب انرژی | بررسی فوکوس و مرکزیت پرتو |
| برش ناقص | توان، سرعت، فوکوس و گاز | بررسی هماهنگی پارامترها |
| تغییر کیفیت در یک ورق | ضخامت و کیفیت سطح ورق، کنترل ارتفاع | بررسی مواد اولیه و تختبودن ورق |
این جدول برای شروع بررسی است و جایگزین تشخیص فنی دستگاه نیست.
تفاوت صاف نبودن لبه با پلیسه و سرباره چیست؟
این سه اصطلاح گاهی بهجای یکدیگر استفاده میشوند، اما از نظر فنی تفاوت دارند.
| وضعیت | توضیح |
|---|---|
| زبری لبه | ناهمواری روی سطح مقطع برش |
| پلیسه | برجستگی یا لبه اضافی باقیمانده روی قطعه |
| سرباره | مواد مذابی که در لبه یا قسمت زیرین قطعه جامد شدهاند |
ممکن است یک قطعه دارای سطح مقطع زبر باشد، اما پلیسه زیادی نداشته باشد. همچنین ممکن است سطح برش نسبتاً یکنواخت باشد، ولی در قسمت زیرین آن سرباره باقی مانده باشد.
به همین دلیل، برای انتخاب راهکار مناسب باید ابتدا نوع عیب بهدرستی شناسایی شود.
نقش پایش هوشمند در حفظ کیفیت برش لیزر فایبر
کنترل کیفیت برش فقط به بررسی ظاهری قطعه پس از تولید محدود نمیشود. برای دستیابی به کیفیت پایدار، لازم است عملکرد دستگاه و شرایط تولید نیز بهصورت مستمر پایش شوند.
پلتفرم هوشمند AI-MLP مگاماشین با دریافت دادههای عملکردی دستگاه و تبدیل آنها به اطلاعات قابل تحلیل، امکان مشاهده وضعیت تولید، بررسی توقفها و پایش شاخصهای عملکرد ماشینآلات را فراهم میکند.
این پلتفرم با محاسبه بیش از ۵۰ شاخص عملکردی، ارائه امتیاز سلامت دستگاه و محاسبه شاخص بهرهوری عملیاتی، به مدیران تولید کمک میکند تصویر دقیقتری از وضعیت عملکرد تجهیزات داشته باشند.
با استفاده از دادههای عملیاتی میتوان تغییرات عملکرد دستگاه را در کنار نتایج کنترل کیفیت قطعات بررسی کرد. برای مثال، اگر در یک بازه تولید افت کیفیت لب مشاهده شود، اطلاعات مربوط به کارکرد دستگاه و سوابق توقفها میتوانند به تیم فنی در بررسی شرایط تولید کمک کنند.
هوشمندسازی جایگزین اندازهگیری مستقیم زبری یا بازرسی ظاهری قطعه نیست؛ بلکه با فراهمکردن اطلاعات عملکردی، به تحلیل بهتر مشکلات و تصمیمگیری مبتنی بر داده کمک میکند.
پرسشهای متداول درباره صاف نبودن لبه برش لیزر
چرا لبه برش لیزر زبر و ناصاف میشود؟
علت میتواند تنظیم نامناسب سرعت و فوکوس، فشار یا جریان نامناسب گاز، وضعیت نازل، کیفیت ورق یا آلودگی تجهیزات اپتیکی باشد. برای تشخیص دقیق باید شرایط برش و نوع ناصافی بررسی شود.
چرا خطوط برش لیزر روی سطح مقطع نامنظم هستند؟
خطوط نامنظم میتوانند ناشی از ناپایداری فرایند ذوب و خروج مواد مذاب، سرعت نامناسب، فوکوس نامناسب یا اختلال در حرکت هد باشند.
آیا افزایش توان لیزر باعث صافتر شدن لبه میشود؟
خیر. توان باید با سرعت، ضخامت ورق و شرایط گاز هماهنگ باشد. افزایش غیرضروری توان ممکن است باعث افزایش حرارت و تغییر شکل شیار برش شود.
چرا لبه برش در قسمت بالایی صاف و در قسمت پایینی زبر است؟
این وضعیت میتواند به توزیع انرژی در ضخامت ورق و خروج نامناسب مواد مذاب مربوط باشد. موقعیت فوکوس، سرعت، گاز کمکی و مشخصات نازل از عوامل مهم برای بررسی هستند.
آیا نوع نازل بر صاف بودن لبه برش تأثیر دارد؟
بله. قطر، شکل، سلامت و مرکزیت نازل بر جریان گاز و خروج مواد مذاب تأثیر دارند. انتخاب نازل باید متناسب با نوع فرایند و ضخامت ورق باشد.
آیا صاف نبودن لبه برش همیشه نشانه خرابی منبع لیزر است؟
خیر. در بسیاری از موارد مشکل به تنظیمات فرایند، نازل، گاز کمکی، فوکوس، مواد اولیه یا سیستم حرکتی مربوط است. پیش از تصمیمگیری درباره تعمیر یا تعویض منبع لیزر باید سایر عوامل بررسی شوند.
جمعبندی: برای داشتن لبه برش صاف، تمام پارامترها باید هماهنگ باشند
صاف نبودن لبه برش لیزر میتواند ناشی از عوامل مختلفی باشد؛ از تنظیم نامناسب سرعت و فوکوس گرفته تا مشکلات گاز کمکی، نازل، مواد اولیه و سیستم حرکتی دستگاه.
برای رفع این مشکل، ابتدا باید نوع ناصافی مشخص شود و سپس عوامل مؤثر بهترتیب بررسی شوند. تغییر تصادفی توان یا سرعت بدون شناسایی علت اصلی، ممکن است نهتنها مشکل را برطرف نکند، بلکه باعث افزایش ضایعات و هزینه تولید شود.
در خطوط تولید صنعتی، ثبت پارامترهای برش، انجام آزمونهای کنترلشده و پایش منظم عملکرد دستگاه به حفظ کیفیت و تکرارپذیری تولید کمک میکند.
آیا لبه قطعات تولیدی شما صاف و یکنواخت نیست؟
کارشناسان فنی مگاماشین میتوانند برای بررسی شرایط برش و ارزیابی عوامل مؤثر بر کیفیت لبه برش، راهنمایی فنی ارائه کنند. برای شروع بررسی، مشخصات دستگاه، جنس و ضخامت ورق و نوع مشکل مشاهدهشده را ارسال کنید.