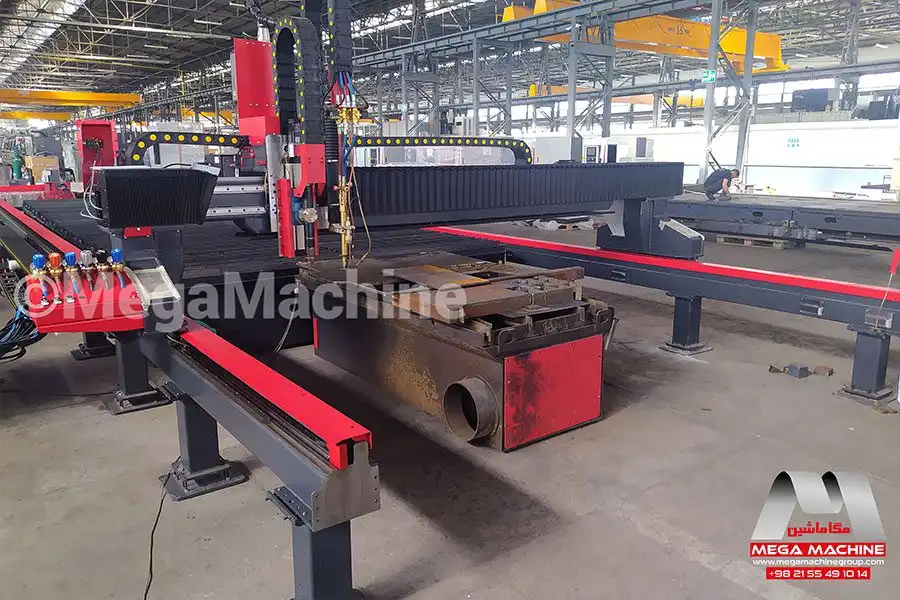
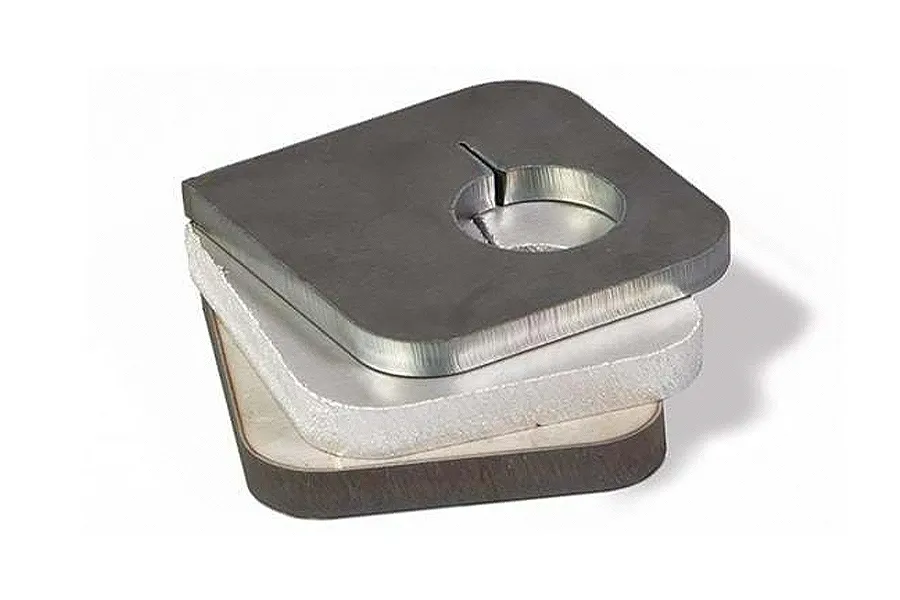
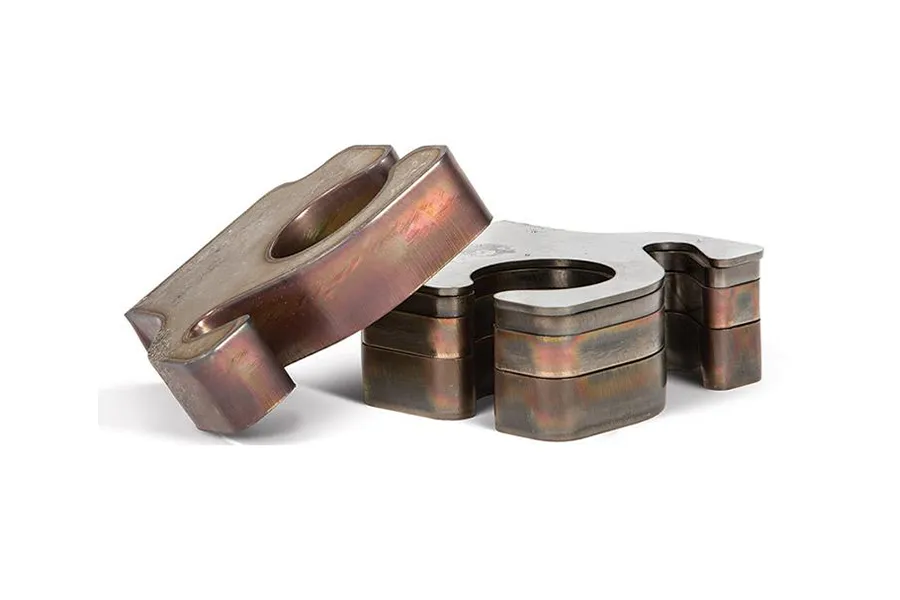
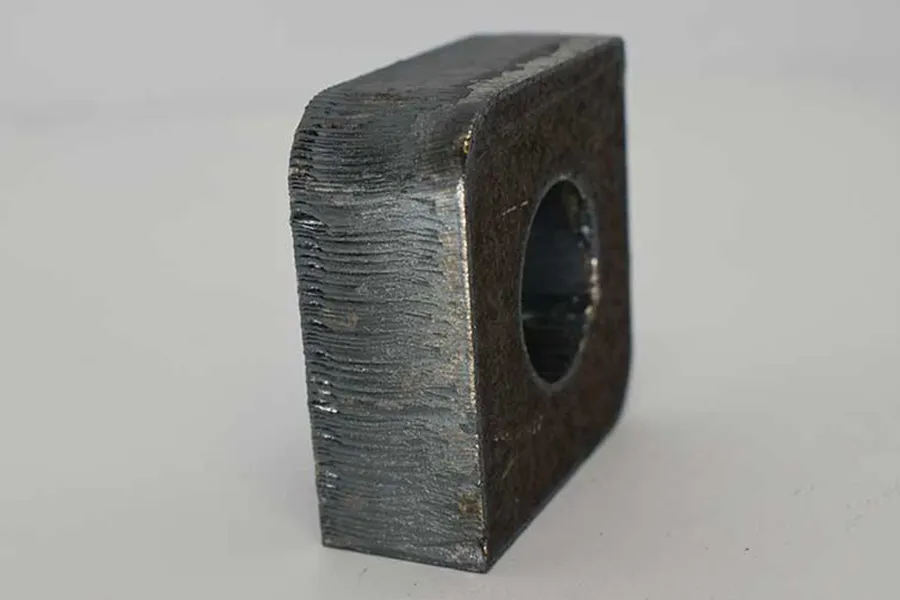
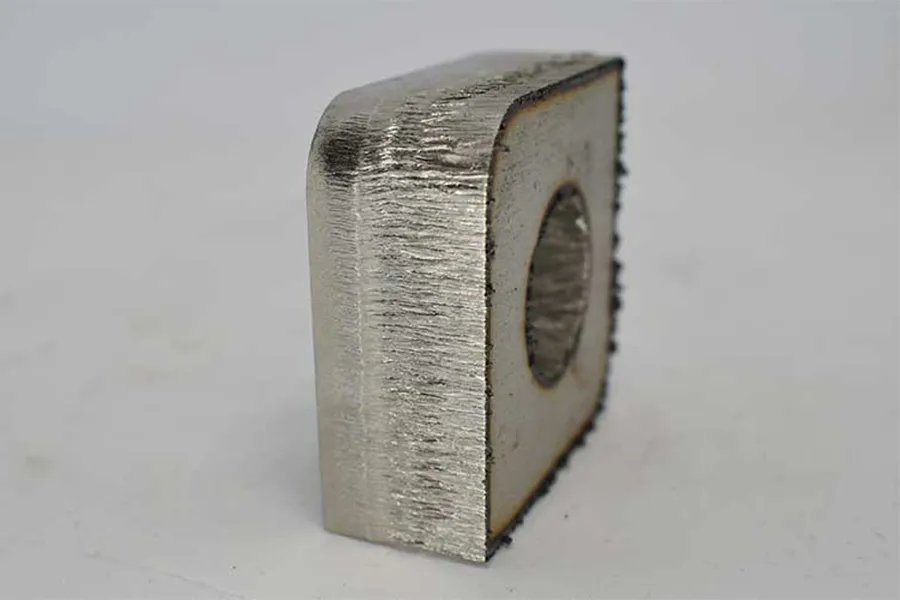
دستگاه پلاسما برش ورق آهن چگونه کار میکند؟
- پلاسما به طور خاص برای برش مواد رسانای الکتریکی با استفاده از کامپیوتر برای کنترل و هدایت یک جریان (jet) تسریع شده پلاسمای داغ به سمت ماده در حال برش طراحی شده است.
- cnc پلاسما سیستمهایی هستند که توسط رایانه کار میکنند و با استفاده از کدگذاری عددی (G-code) که در رایانه برنامهریزی شده است، میتوانند یک مشعل (torch) پلاسما با کیفیت و وضوح بالا را در جهات مختلف حرکت دهند.
- برش پلاسما با فشاردادن یک گاز یا هوای فشرده با سرعت بالا از طریق یک نازل کار میکنند. هنگامی که یک قوس الکتریکی به گاز وارد میشود، گاز یونیزه شده، پلاسما ایجاد میشود و فلز را برش میدهد.
- ماشین سی ان سی پلاسما در اندازهها، قیمتها و عملکردهای مختلف موجود است. این ماشینها بسیار دقیق هستند و میتوانند مواد را تا 12 700 میلیمتر در دقیقه (12 700mm/min) (500 اینچ در دقیقه) برش دهند. برای دستیابی به برشهای باکیفیت بالا به گاز و گاز کمکی برای عملکرد نیاز دارند که نوع گاز بسته به مادهای که برش داده میشود متفاوت خواهد بود.
- در مرحله اول، مهمترین مسئله هنگام خرید، ساخت یا تولید یک سی ان سی پلاسما لوازم برقی است. همچنین یکی از تجهیزات بسیار مهم در پلاسما مشعل (TORCH) است. مشعلها انواع و کیفیتهای مختلفی دارند که کیفیت آن با قیمت مرتبط است.
تهویه کارگاه برش پلاسما CNC
- با توجه به تهویه، دو نوع اصلی میز پلاسما وجود دارد: downdraft و واتر.
- میزهای Downdraft دارای تهویه داخلی هستند که برای بیرونکشیدن بخار ها و پسماندها از فلزی که روی آن کار میشود طراحی شده است. اغلب سطح کار حاوی سوراخهایی است که ذرات از طریق آنها مکیده میشوند.
- میز واتر به قسمتی که روی آن کار میشود و همچنین مشعل پلاسما اجازه میدهد تا بهسرعت زیر آبرفته و مجدداً روی سطح آب قرار گیرد، زبالهها را دور کند و قطعات را خنک نگه دارد. در این مورد تهویه معمولی کارگاه باید کافی باشد.
- بعد از انتخاب نوع میز پلاسما CNC، سپس به دنبال قطعات مکانیکی و الکترونیکی هستیم.
قطعات مکانیکی پلاسما CNC
دستگاههای برش CNC دارای قطعات مکانیکی مختلفی هستند که به نوع دستگاه بستگی دارد. اما قطعات مکانیکی اصلی دستگاهها عبارتاند از:
- ریل گایدها
- شفت/میله دقیق
- بلبرینگ خطی
- پیچ ساچمهای (ball screws)
- واحدهای پشتیبانی
- بلبرینگها
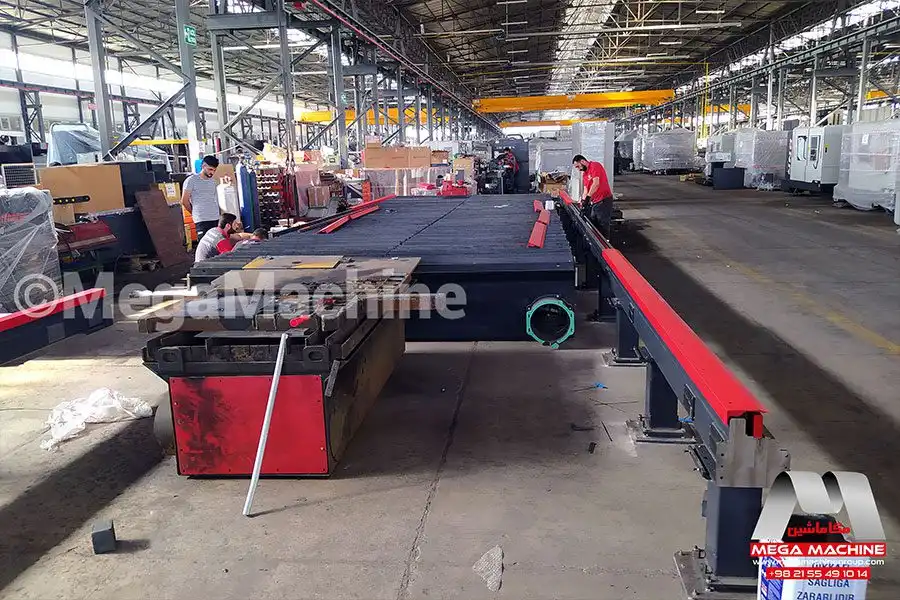
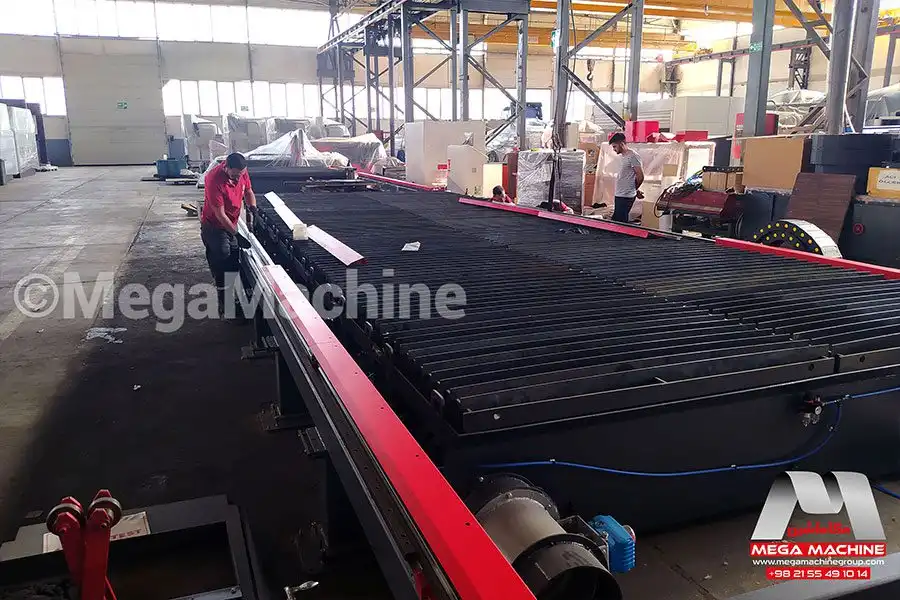
- قاب میز
- میز کار
- گیرهها (holders)
مراحل کار با دستگاه پلاسما برش ورق های آهنی
منبع تغذیه و مدار راه انداز قوس الکتریکی از طریق سیم ها و کابل های متصل به مشعل وصل می شوند. این کابل ها جریان گاز مناسب، جریان الکتریکی و فرکانس بالا را برای شروع و حفظ فرآیند به مشعل میدهند.
مرحله 1: یک سیگنال ورودی شروع به منبع تغذیه ارسال می شود. این به طور همزمان ولتاژ مدار باز و جریان گاز به مشعل را فعال می کند (شکل 2 را ببینید). ولتاژ مدار باز را می توان از الکترود (-) تا نازل (+) اندازه گیری کرد. توجه داشته باشید که نازل در منبع تغذیه از طریق یک مقاومت و یک رله (رله قوس پیلوت) به مثبت متصل می شود، در حالی که فلزی که قرار است برش داده شود (قطعه کار) مستقیماً به مثبت وصل می شود. گاز از طریق نازل جریان می یابد و از دهانه خارج می شود. در حال حاضر هیچ قوس الکتریکی وجود ندارد زیرا هیچ مسیر جریانی برای ولتاژ DC وجود ندارد.

مرحله 2: پس از تثبیت جریان گاز، مدار فرکانس بالا فعال می شود. فرکانس بالا بین الکترود و نازل داخل مشعل شکسته می شود به گونه ای که گاز باید قبل از خروج از نازل از طریق این قوس عبور کند. انرژی انتقال یافته از قوس فرکانس بالا به گاز باعث یونیزه شدن گاز و در نتیجه رسانای الکتریکی می شود. این گاز رسانای الکتریسیته، یک مسیر جریان بین الکترود و نازل ایجاد می کند و قوس پلاسمایی حاصل تشکیل می شود. جریان گاز این قوس را از طریق دهانه نازل وارد می کند و یک قوس پیلوت ایجاد می کند.

مرحله 3: با فرض اینکه نازل در نزدیکی قطعه کار قرار دارد، قوس پیلوت به قطعه کار متصل می شود، زیرا مسیر جریان به سمت مثبت (در منبع تغذیه) با مقاومت محدود نمی شود زیرا اتصال نازل مثبت است. . جریان به قطعه کار به صورت الکترونیکی در منبع تغذیه حس می شود. با احساس این جریان، فرکانس بالا غیرفعال می شود و رله قوس پیلوت باز می شود. یونیزاسیون گاز با انرژی قوس DC اصلی حفظ می شود.

مرحله 4: دمای قوس پلاسما، فلز را ذوب می کند، قطعه کار را سوراخ می کند و جریان گاز با سرعت بالا، مواد مذاب را از کف برش جدا می کند. در این زمان، حرکت مشعل آغاز می شود و فرآیند برش آغاز می شود.

تغییرات فرآیند دستگاه برش اهن پلاسما
پلاسما معمولی
این فرآیند معمولاً از یک گاز منفرد (معمولاً هوا یا نیتروژن) استفاده میکند که هم پلاسما را خنک میکند و هم تولید می کند. اکثر این سیستم ها برای برش مواد با ضخامت کمتر از 5/8 اینچ با شدت کمتر از 100 آمپر درجه بندی می شوند. عمدتاً در برنامه های کاربردی دستی استفاده می شود.

پلاسمای دوگانه گازی
فرآیند برش پلاسما دو گاز (اکسی-سوخت) از دو گاز استفاده می کند. یکی برای پلاسما و دیگری به عنوان گاز محافظ. گاز محافظ برای محافظت از ناحیه برش از جو استفاده می شود و لبه برش تمیزتری ایجاد می کند. این احتمالاً محبوبترین نوع است، زیرا از ترکیبهای مختلف گاز میتوان برای تولید بهترین کیفیت ممکن برش روی یک ماده خاص استفاده کرد.

پلاسما سپر آب
برش پلاسما سپر آب نوعی فرآیند گاز دوگانه است که در آن آب جایگزین گاز محافظ می شود. این خنک کننده نازل و قطعه کار بهبود یافته همراه با کیفیت برش بهتر روی فولاد ضد زنگ تولید می کند. این فرآیند فقط برای کاربردهای مکانیزه است.

پلاسمای تزریقی آب
برش پلاسما تزریق آب از یک گاز برای پلاسما استفاده میکند و از آب به صورت شعاعی یا چرخشی تزریق شده به طور مستقیم به قوس استفاده میکند تا انقباض قوس را تا حد زیادی بهبود بخشد، بنابراین چگالی قوس و دما افزایش می یابد. این فرآیند از 260 تا 750 آمپر برای برش با کیفیت بالا در بسیاری از مواد و ضخامت ها استفاده می شود. این فرآیند فقط برای کاربردهای مکانیزه است.

برش دقیق پلاسما
برش دقیق هنگام کار پلاسما کیفیت برش برتری را روی مواد نازکتر (کمتر از 1/2 اینچ) در سرعتهای پایینتر ایجاد میکند. این کیفیت بهبود یافته در نتیجه استفاده از آخرین فناوری برای انقباض فوق العاده قوس، افزایش چشمگیر چگالی انرژی است. سرعت های آهسته تر مورد نیاز است تا دستگاه حرکتی بتواند با دقت بیشتری کانتور شود. این فرآیند فقط برای کاربردهای مکانیزه است.
اجزای دستگاه برش پلاسما cnc
منبع تغذیه – منبع تغذیه DC جریان ثابت. ولتاژ مدار باز معمولاً در محدوده 240 تا 400 VDC است. جریان خروجی (امپراژ) و درجه کلی کیلووات منبع تغذیه، سرعت و ضخامت برش دستگاه برش پلاسما را تعیین می کند. وظیفه اصلی منبع تغذیه تامین انرژی صحیح برای حفظ قوس پلاسما پس از یونیزاسیون است.
مدار راه اندازی قوس پیلوت – در اکثر مشعل های خنک شونده با مایع 130 آمپر و بالاتر، این یک مدار ژنراتور فرکانس بالا است که ولتاژ متناوب 5000 تا 10000 ولت را در فرکانس تقریبی 2 مگاهرتز تولید می کند. این ولتاژ یک قوس پیلوت با شدت بالا در داخل مشعل ایجاد میکند تا گاز را یونیزه کند و پلاسما تولید کند. بهجای مدار راهاندازی فرکانس بالا، مشعلهای پلاسمای هوا معمولاً از یک الکترود متحرک یا فناوری «شروع برگشتی» برای یونیزه کردن گاز استفاده میکنند.
مشعل – به عنوان نگهدارنده نازل و الکترود مصرفی عمل می کند و خنک کننده (اعم از گاز یا آب) را برای این قطعات فراهم می کند. نازل و الکترود، قوس پلاسما را منقبض کرده و حفظ می کنند.
انواع سیستم ماشینکاری قوس پلاسما
دو نوع سیستم ماشینکاری قوس پلاسما (PAM) مانند سیستم PAM قوس انتقالی و سیستم PAM قوس غیر انتقالی وجود دارد.
سیستم PAM قوس غیر انتقالی
در سیستم Transferred Arc PAM، قوس پلاسما بین الکترود و قطعه کار منتقل میشود. ترمینال مثبت منبع تغذیه D.C با مواد قطعه کار و ترمینال منفی منبع تغذیه با الکترود متصل می شود. قطعه کار باید رسانای الکتریکی برای سیستم Arc PAM منتقل شده باشد. قدرت بالا را می توان با راندمان الکتریکی حرارتی بالا تا 90٪ برای سیستم Arc PAM منتقل شده به دست آورد. سیستم PAM قوس منتقل شده در شکل 6 نشان داده شده است.

سیستم ماشینکاری قوس پلاسمای انتقالی
سیستم PAM قوس غیر انتقالی
در سیستم PAM قوس غیر انتقالی، قوس از الکترود به قطعه کار منتقل نمی شود. قوس بین الکترود و نازل حفظ می شود. ترمینال منفی منبع تغذیه D.C با الکترود و ترمینال مثبت با نازل متصل می شود. مواد نازل باید رسانای الکتریکی باشند و این PAM قوس منتقل نشده را می توان هم برای مواد رسانای الکتریکی و هم برای مواد غیررسانا اعمال کرد. قوس، گاز را یونیزه میکند و قوس پلاسما بین الکترود و نازل تشکیل می شود. قوس پلاسما با سرعت بالایی به قطعه کار برخورد میکند. راندمان الکترو حرارتی برای PAM قوس غیر انتقالی در مقایسه با سیستم PAM قوس انتقالی تا 75 درصد کمتر است. سیستم PAM قوس منتقل نشده در شکل 7 نشان داده شده است.

سیستم ماشینکاری قوس پلاسمای انتقالی
Configuration:
• Max Average Power: 200 W
• Rated Full Load: 8 FLA
• Max Breaker Size: 20 A
• Input Voltage: 100-240 VAC