وقتی صحبت از دستگاه برش لیزر فلزات میشود، معمولاً اولین مشخصهای که توجه میکنیم توان لیزر است؛ مثلاً ۶، ۱۲ یا ۲۰ کیلووات. اما توان بهتنهایی توضیح نمیدهد که یک سیستم لیزر چگونه کار میکند یا چرا دو دستگاه با توان اسمی یکسان میتوانند عملکرد متفاوتی داشته باشند.
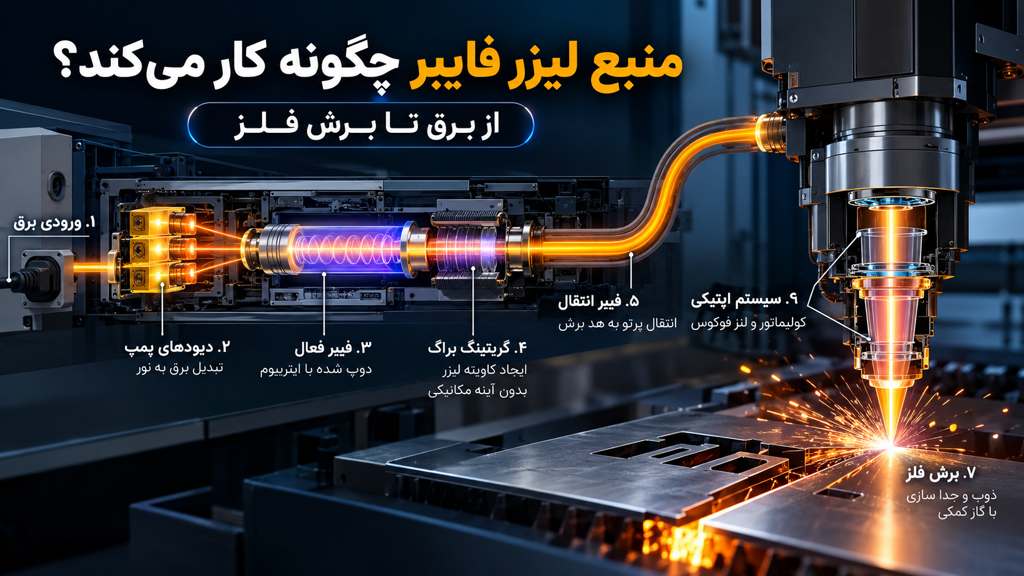
در واقع، بین لحظهای که انرژی الکتریکی وارد منبع لیزر فایبر میشود و لحظهای که پرتو لیزر روی ورق فلزی متمرکز شده و آن را برش میدهد، مجموعهای از فرآیندهای اپتیکی و فیزیکی اتفاق میافتد.
درک این زنجیره به ما کمک میکند مشخصات فنی دستگاه را دقیقتر بخوانیم و هنگام انتخاب یک دستگاه برش لیزر، فقط به عدد کیلووات توجه نکنیم.
لیزر چیست و چگونه تولید میشود؟
واژه LASER از عبارت Light Amplification by Stimulated Emission of Radiation گرفته شده است که به معنی «تقویت نور از طریق گسیل القایی تابش» است.
بخش مهم این تعریف، گسیل القایی یا Stimulated Emission است.
در یک منبع نور معمولی، اتمها فوتونهایی را در جهتها و طول موجهای مختلف منتشر میکنند. به همین دلیل نور معمولی پراکنده است و نمیتوان آن را مانند یک پرتو لیزر بهشدت متمرکز کرد.
اما در فرآیند گسیل القایی، یک فوتون میتواند اتم تحریکشده دیگری را وادار کند فوتونی مشابه خود منتشر کند. فوتون جدید همان طول موج، جهت و فاز را خواهد داشت.
به این ترتیب فرآیند تقویت نور شکل میگیرد و تعداد فوتونهای هماهنگ افزایش پیدا میکند.
همین ویژگی است که به پرتو لیزر اجازه میدهد با استفاده از سیستم اپتیکی مناسب، در نقطهای بسیار کوچک متمرکز شود.
در دستگاههای برش لیزر صنعتی، تمام اجزای اصلی سیستم از منبع لیزر گرفته تا فیبر انتقال، هد برش و لنزهای فوکوس، در نهایت برای استفاده مؤثر از همین ویژگی طراحی شدهاند. متن جایگذاریشده

مرحله اول: دیودهای پمپ؛ جایی که برق به نور تبدیل میشود
فرآیند تولید پرتو در سورس لیزر فایبر با Pump Diodes یا دیودهای پمپ آغاز میشود.
این دیودهای نیمههادی، انرژی الکتریکی را به انرژی نوری تبدیل میکنند و معمولاً در محدوده طول موج حدود ۹۱۵ یا ۹۷۶ نانومتر کار میکنند.
این مرحله تأثیر مهمی بر راندمان کلی منبع لیزر دارد.
یکی از شاخصهای مهم در این بخش، Wall-Plug Efficiency است؛ یعنی نسبت توان نوری خروجی به توان الکتریکی ورودی.
طبق اطلاعات ارائهشده در مقاله مرجع، منابع لیزر فایبر مبتنی بر ایتربیوم میتوانند به راندمانی در حدود ۳۰ تا ۴۵ درصد برسند و نسلهای جدیدتر از ۵۰ درصد نیز عبور کردهاند. در مقایسه، منابع CO₂ با توان مشابه معمولاً راندمان پایینتری دارند. متن جایگذاریشده
راندمان بالاتر فقط به معنی مصرف برق کمتر نیست.
وقتی انرژی کمتری به گرما تبدیل شود:
- سیستم خنککاری فشار کمتری تحمل میکند؛
- مدیریت حرارتی سادهتر میشود؛
- قطعات حرارتی کمتری تحت تنش قرار میگیرند؛
- پایداری سیستم در طول زمان میتواند بهتر باشد.
دیودهای پمپ نیز قطعاتی با عمر محدود هستند، اما عمر کاری آنها معمولاً در مقیاس دهها هزار ساعت اندازهگیری میشود. متن جایگذاریشده
مرحله دوم: فیبر فعال؛ قلب منبع لیزر فایبر
نور تولیدشده توسط دیودهای پمپ وارد یک فیبر نوری مخصوص میشود.
این فیبر با فیبرهای مخابراتی معمولی تفاوت دارد. در ساختار آن از عنصر کمیاب ایتربیوم (Ytterbium – Yb³⁺) استفاده شده است.
اتمهای ایتربیوم انرژی نور پمپ را جذب کرده و آن را در طول موجی متفاوت، معمولاً در محدوده ۱۰۶۰ تا ۱۰۸۰ نانومتر، بازگسیل میکنند.
فیبر فعال را میتوان به چند بخش اصلی تقسیم کرد:
- Core یا هسته: محل اصلی تقویت نور
- Cladding یا روکش نوری: لایهای که هسته را احاطه میکند
- Protective Coating: لایههای محافظ خارجی
هسته و کلدینگ دارای ضریب شکست متفاوتی هستند.
در نتیجه، هنگامی که نور در شرایط مناسب به مرز بین این دو میرسد، به جای خروج از فیبر، دچار بازتاب کلی داخلی (Total Internal Reflection) میشود.
به این ترتیب نور میتواند در طول مسیر فیبر حرکت کند و در عین حال در هسته محصور باقی بماند. متن جایگذاریشده

چرا نور درون فیبر باقی میماند؟
برای درک سادهتر، میتوان فیبر را مانند یک مسیر نوری در نظر گرفت که نور درون آن بارها بازتاب میشود.
در منابع لیزر صنعتی، ممکن است طول فیبر فعال بسیار زیاد باشد، در حالی که این فیبر بهصورت فشرده در حجم کوچکی قرار گرفته است.
این طول زیاد باعث میشود نور در مسیر طولانیتری با محیط فعال تعامل داشته باشد و فرآیند تقویت با راندمان بالا انجام شود.
یکی از مزایای مهم این ساختار آن است که برخلاف برخی منابع لیزری با کاویتیهای اپتیکی باز، نیاز به تنظیم مکانیکی دقیق آینهها وجود ندارد. متن جایگذاریشده
فایبر دابل کلاد چیست؟
در منابع صنعتی توان بالا معمولاً از Double-Clad Fiber استفاده میشود.
در این ساختار، نور پمپ در لایه داخلی کلدینگ حرکت میکند که سطح مقطع بزرگتری دارد و میتواند نور ورودی با کیفیت اپتیکی پایینتر را نیز دریافت کند.
در مقابل، سیگنال تقویتشده در هسته فیبر محصور باقی میماند.
به زبان ساده، این ساختار مانند یک قیف عمل میکند:
انرژی ورودی → جذب و تقویت در فیبر → خروجی نوری منسجم و قابل استفاده
این معماری یکی از عوامل مهم در دستیابی به توانهای بالای لیزر فایبر است. متن جایگذاریشده
مرحله سوم: کاویتی لیزر بدون استفاده از آینههای مکانیکی
یک لیزر برای تقویت نور به نوعی ساختار تشدیدکننده یا Resonant Cavity نیاز دارد.
در منابع لیزر فایبر، این عملکرد الزاماً با آینههای مکانیکی انجام نمیشود.
یکی از اجزای مهم در این قسمت Fiber Bragg Grating یا FBG است.
گریتینگ براگ ساختاری است که با ایجاد تغییرات بسیار منظم در ضریب شکست فیبر، میتواند طول موج مشخصی از نور را بازتاب داده و سایر طول موجها را عبور دهد.
از آنجا که این ساختار در خود فیبر ایجاد شده است، بسیاری از مشکلات مربوط به تنظیم آینههای مکانیکی کاهش پیدا میکند.
در نتیجه، منبع لیزر فایبر میتواند مانند یک سیستم یکپارچه و نسبتاً بسته عمل کند، نه یک مجموعه اپتیکی که مرتباً نیاز به تنظیم داشته باشد. متن جایگذاریشده
MOPA چیست؟
برای دستیابی به توانهای بالاتر، معماریهای مختلفی مورد استفاده قرار میگیرند.
یکی از آنها MOPA یا:
Master Oscillator Power Amplifier
است.
در این معماری، یک نوسانساز اولیه ویژگیهای اصلی پرتو را تعیین میکند و سپس مراحل تقویتکننده فیبری، توان آن را افزایش میدهند.
روش دیگر، ترکیب خروجی چند ماژول لیزر در یک پرتو واحد است.
در منابع توان بالا، این روشها میتوانند بهصورت ترکیبی نیز مورد استفاده قرار گیرند. متن جایگذاریشده
مرحله چهارم: انتقال پرتو به هد برش
بعد از تولید و تقویت پرتو، نور لیزر باید به محل برش منتقل شود.
این کار توسط Process Fiber یا فایبر انتقال فرآیند انجام میشود.
قطر هسته این فیبر در سیستمهای صنعتی میتواند در محدودهای حدود ۵۰ تا ۲۰۰ میکرومتر باشد.
این عدد بسیار مهم است؛ زیرا قطر فیبر میتواند بر اندازه نقطه فوکوس و در نتیجه بر رفتار دستگاه هنگام برش مواد با ضخامتهای مختلف تأثیر بگذارد. متن جایگذاریشده
بنابراین هنگام بررسی یک دستگاه برش لیزر فایبر، فقط پرسیدن اینکه «توان منبع چند کیلووات است؟» کافی نیست.
باید مشخصات مربوط به کیفیت پرتو و سیستم انتقال آن نیز بررسی شود.
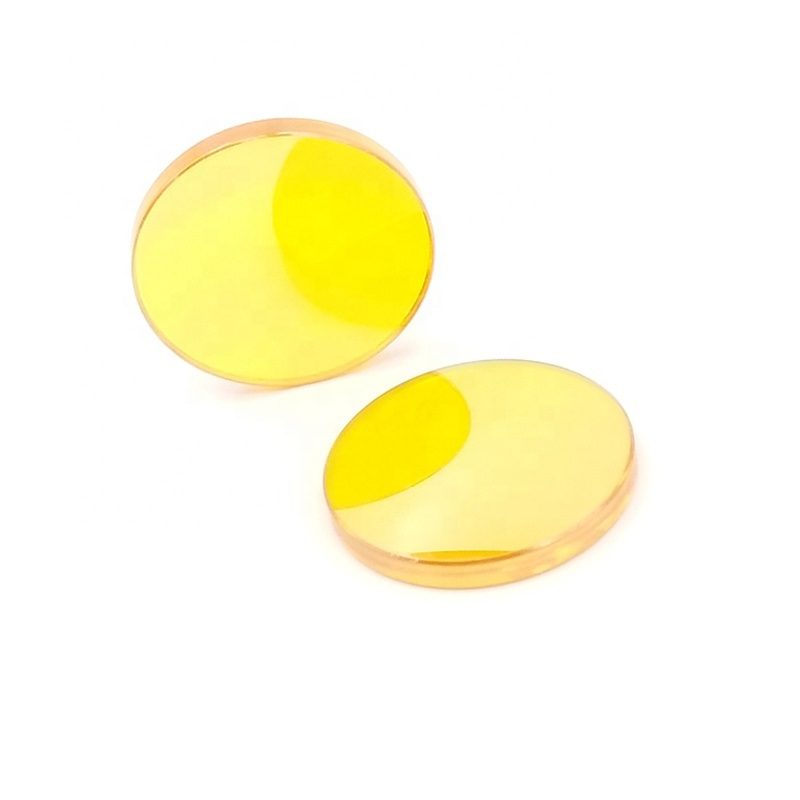
لنز کولیماتور و لنز فوکوس چه کاری انجام میدهند؟
پرتویی که از فیبر خارج میشود، حالت واگرا دارد.
قبل از اینکه این پرتو بتواند روی سطح ورق متمرکز شود، ابتدا باید توسط Collimating Lens یا لنز کولیماتور همراستا شود.
وظیفه کولیماتور این است که پرتوهای واگرا را به پرتوهایی تقریباً موازی تبدیل کند.
سپس Focusing Lens یا لنز فوکوس، این پرتو را در یک نقطه بسیار کوچک روی سطح فلز متمرکز میکند. متن جایگذاریشده
در واقع میتوان مسیر نوری را به شکل زیر خلاصه کرد:
منبع لیزر → فیبر انتقال → کولیماتور → لنز فوکوس → نقطه تمرکز روی ورق
و در نهایت، همین نقطه کوچک است که انرژی بسیار زیادی را روی فلز متمرکز میکند.
M² و BPP؛ دو شاخص مهم کیفیت پرتو لیزر
برای بررسی کیفیت پرتو، دو پارامتر مهم وجود دارد:
M²
ضریب M² نشان میدهد پرتو واقعی تا چه اندازه از یک پرتو ایدهآل گاوسی فاصله دارد.
هرچه مشخصات پرتو به شرایط ایدهآل نزدیکتر باشد، امکان تمرکز مؤثر آن بهتر خواهد بود.
BPP
پارامتر Beam Parameter Product یا BPP رابطه میان اندازه پرتو و واگرایی آن را توصیف میکند.
طبق مقاله مرجع، BPP پایینتر میتواند امکان ایجاد نقطه فوکوس کوچکتر با اپتیک یکسان و در نتیجه چگالی توان بالاتر را فراهم کند. متن جایگذاریشده
این موضوع در فرآیند برش اهمیت زیادی دارد؛ زیرا هدف فقط تولید توان بالا نیست، بلکه باید بتوان این توان را در ناحیهای بسیار کوچک متمرکز کرد.
چگونه پرتو لیزر فلز را برش میدهد؟
وقتی پرتو لیزر توسط لنز فوکوس در نقطهای بسیار کوچک متمرکز میشود، چگالی توان در آن نقطه بهشدت افزایش پیدا میکند.
در چنین شرایطی، انرژی لیزر باعث افزایش سریع دمای فلز شده و ماده در ناحیه بسیار کوچکی ذوب میشود و بخشی از آن نیز میتواند تبخیر شود.
پس از آن، گاز کمکی که از طریق نازل هد برش وارد میشود، مواد مذاب را از مسیر برش خارج میکند.
در برش لیزری، نوع گاز کمکی نیز اهمیت دارد.
برای مثال:
نیتروژن:
برای ایجاد لبههای بدون اکسید، بهخصوص در کاربردهایی که کیفیت سطح برش اهمیت دارد.
اکسیژن:
میتواند در برش فولاد کربنی ضخیمتر با واکنش گرمازا به فرآیند برش کمک کند.
در نتیجه، فرآیند برش تنها حاصل «تاباندن لیزر به ورق» نیست؛ بلکه حاصل هماهنگی پرتو، فوکوس، توان، حرکت هد، گاز کمکی و پارامترهای فرآیند است. متن جایگذاریشده
چرا پرتو لیزر فایبر دیده نمیشود؟
یکی از نکات مهم درباره لیزر فایبر این است که پرتو آن معمولاً در محدوده نزدیک به ۱۰۷۰ نانومتر قرار دارد.
این طول موج در محدوده مادون قرمز است و چشم انسان قادر به دیدن مستقیم آن نیست.
بنابراین نوری که هنگام برش فلز مشاهده میکنیم، خود پرتو لیزر نیست؛ بلکه عمدتاً نور ناشی از پلاسما و فلز مذاب و داغشده است. متن جایگذاریشده
این موضوع یک مسئله بسیار مهم ایمنی ایجاد میکند.
چون پرتو دیده نمیشود، اپراتور نمیتواند مانند یک نور مرئی به آن واکنش نشان دهد.
ایمنی در کار با لیزر فایبر
پرتوهای لیزر فایبر صنعتی در محدودهای قرار دارند که میتواند برای چشم بسیار خطرناک باشد.
یکی از دلایل آن این است که چشم میتواند پرتو مادون قرمز را دریافت کرده و آن را روی شبکیه متمرکز کند.
به همین دلیل دستگاههای صنعتی برش لیزر باید دارای سیستمهای ایمنی مناسب باشند؛ از جمله:
- کابین یا محفظه محافظ
- پنلهای دید مناسب طول موج لیزر
- اینترلاک دربها
- توقف یا قطع منبع لیزر هنگام باز شدن محفظه
- تجهیزات حفاظت فردی مناسب هنگام تعمیرات و شرایطی که حفاظ کامل وجود ندارد
همچنین عینک ایمنی معمولی برای محافظت در برابر پرتو لیزر فایبر کافی نیست و تجهیزات حفاظت از چشم باید متناسب با طول موج و توان لیزر انتخاب شوند. متن جایگذاریشده
چرا لیزر فایبر برای برش فلزات مناسب است؟
یکی از دلایل موفقیت صنعتی لیزر فایبر، طول موج حدود ۱ میکرومتر آن است.
در این محدوده، بسیاری از فلزات انرژی لیزر را بهتر از طول موج رایج منابع CO₂ یعنی حدود ۱۰٫۶ میکرومتر جذب میکنند.
این تفاوت بهخصوص در موادی مانند:
- مس
- برنج
- آلومینیوم
اهمیت دارد؛ موادی که در گذشته برای فرآیند برش لیزری چالشبرانگیزتر بودند. متن جایگذاریشده
آیا توان لیزر مهمترین مشخصه دستگاه است؟
توان لیزر مهم است، اما بهتنهایی کافی نیست.
این یکی از مهمترین نکاتی است که هنگام انتخاب دستگاه برش لیزر فایبر باید به آن توجه کرد.
ممکن است دو دستگاه هر دو دارای منبع ۶ کیلووات باشند، اما عملکرد آنها کاملاً مشابه نباشد.
عواملی مانند:
- کیفیت پرتو
- BPP
- قطر فیبر پروسس
- کیفیت و طراحی هد برش
- سیستم اپتیکی
- مدیریت حرارتی
- سیستم کنترل
- نحوه کنترل توان هنگام Piercing
- کنترل توان در گوشهها و شعاعهای کوچک
- پارامترهای برش
میتوانند روی عملکرد واقعی دستگاه تأثیر بگذارند. متن جایگذاریشده
بنابراین کیلووات فقط یکی از اعداد مهم در مشخصات دستگاه است.
آنچه در نهایت اهمیت دارد، عملکرد کل سیستم در فرآیند واقعی تولید است.
هنگام خرید دستگاه برش لیزر فایبر به چه چیزهایی توجه کنیم؟
اگر قصد خرید دستگاه برش لیزر فایبر دارید، بهتر است مشخصات دستگاه را بهصورت یک سیستم کامل بررسی کنید، نه فقط بر اساس توان منبع.
مهمترین مواردی که باید بررسی شوند عبارتاند از:
۱. توان منبع لیزر
توان باید متناسب با نوع مواد، ضخامت و حجم تولید انتخاب شود.
۲. کیفیت پرتو
پارامترهایی مانند M² و BPP میتوانند اطلاعات مهمی درباره کیفیت پرتو ارائه دهند.
۳. قطر فیبر پروسس
این مشخصه میتواند بر قابلیت فوکوس و رفتار پرتو در فرآیند برش تأثیرگذار باشد.
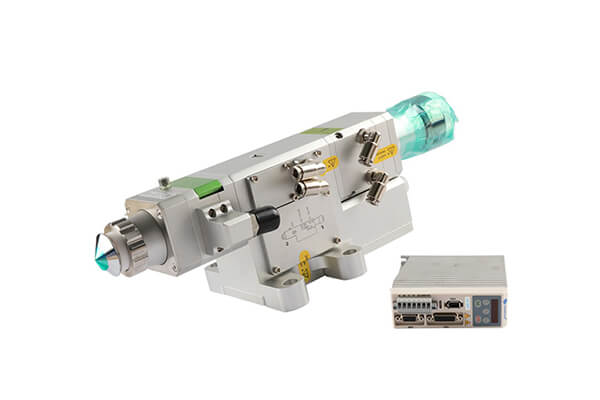
۴. هد برش
هد برش بخش بسیار مهمی از زنجیره انتقال انرژی تا ورق است و کیفیت اپتیک، فوکوس و عملکرد آن اهمیت زیادی دارد.
۵. سیستم کنترل
توانایی کنترل دقیق پارامترهای برش، بهخصوص هنگام سوراخکاری و تغییر مسیر، میتواند بر کیفیت نهایی تأثیر بگذارد.
۶. سیستم خنککاری (چیلر)
مدیریت حرارتی مناسب برای حفظ پایداری عملکرد منبع و اجزای اپتیکی اهمیت دارد.
۷. گاز کمکی و سیستم کنترل آن
انتخاب و کنترل صحیح گاز کمکی، فشار و نحوه انتقال آن در کیفیت برش مؤثر است.
۸. خدمات و پشتیبانی
یک دستگاه صنعتی فقط مجموعهای از قطعات نیست. خدمات نصب، راهاندازی، آموزش، تعمیرات، تأمین قطعات و پشتیبانی فنی نیز بخشی از ارزش واقعی سیستم هستند.
جمعبندی؛ از برق تا برش
عملکرد یک دستگاه برش لیزر فایبر نتیجه همکاری چندین بخش مختلف است.
فرآیند از دیودهای پمپ شروع میشود؛ جایی که انرژی الکتریکی به نور تبدیل میشود. سپس نور وارد فیبر فعال دوپشده با ایتربیوم شده و در طول مسیر تقویت میشود.
ساختارهای اپتیکی مانند Fiber Bragg Grating به ایجاد و کنترل فرآیند لیزر کمک میکنند. در منابع توان بالا نیز معماریهایی مانند MOPA یا ترکیب چند ماژول برای افزایش توان مورد استفاده قرار میگیرند.
سپس پرتو از طریق فیبر پروسس به هد برش منتقل میشود، توسط سیستم کولیمیشن آماده شده و در نهایت به کمک لنز فوکوس روی سطح فلز متمرکز میشود.
در نقطه فوکوس، انرژی بسیار زیادی در سطحی بسیار کوچک متمرکز میشود و فلز را ذوب میکند. گاز کمکی نیز مواد مذاب را از مسیر برش خارج میکند.
بنابراین وقتی درباره یک دستگاه برش لیزر فایبر صحبت میکنیم، توان لیزر تنها بخشی از داستان است.
کیلووات عددی است که روی مشخصات دستگاه دیده میشود؛ اما کیفیت پرتو، سیستم اپتیکی و کنترل فرآیند هستند که عملکرد واقعی دستگاه را شکل میدهند.
منبع:
https://www.cutlitepenta.com/en/processing/fiber-laser-source-how-it-works/