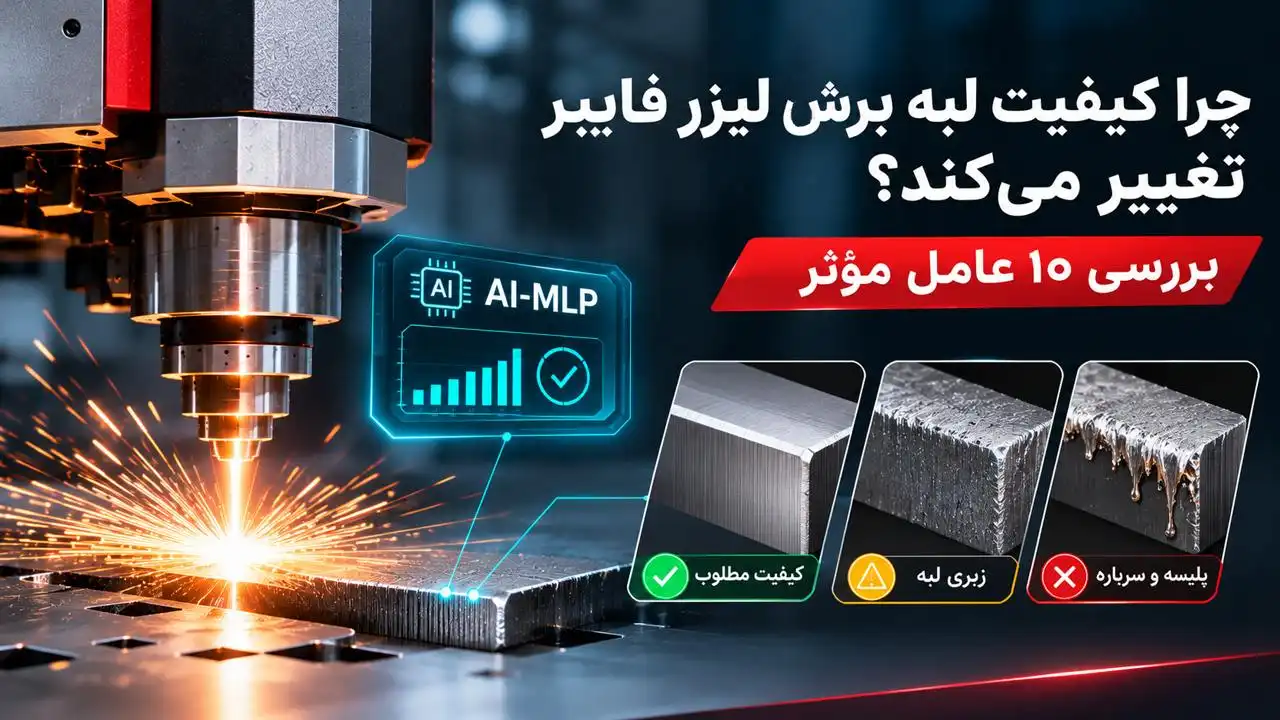
یکی از مهمترین معیارهای ارزیابی عملکرد دستگاه برش لیزر فلزات ، کیفیت لبه قطعه پس از برش است. در یک فرایند استاندارد، انتظار میرود لبه قطعه صاف، یکنواخت و بدون پلیسه و سرباره اضافی باشد. بااینحال، گاهی اپراتور با وجود استفاده از همان دستگاه و تنظیمات قبلی، با نتایج متفاوتی روبهرو میشود؛ یک روز قطعات با کیفیت مطلوب تولید میشوند و روز دیگر لبهها زبر، دارای پلیسه یا حتی ناقص هستند.
چرا کیفیت لبه برش لیزر فایبر تغییر میکند؟ آیا مشکل از توان دستگاه است یا عواملی مانند فوکوس، سرعت برش، گاز کمکی و وضعیت نازل نیز در این مسئله نقش دارند؟
واقعیت این است که کیفیت برش حاصل هماهنگی چندین عامل فنی است. شناخت این عوامل به اپراتور و مدیر تولید کمک میکند تا بهجای تغییر تصادفی تنظیمات، علت اصلی افت کیفیت برش را پیدا کند و از افزایش ضایعات، دوبارهکاری و توقف تولید جلوگیری کند.
در این مقاله، ۱۰ عامل مؤثر بر کیفیت برش لیزر فایبر را بررسی میکنیم و روشهای عیبیابی مشکلاتی مانند پلیسه، زبری لبه، سرباره و برش ناقص را توضیح میدهیم.
کیفیت لبه برش لیزر فایبر به چه معناست؟
کیفیت لبه برش به وضعیت سطحی و هندسی قطعه پس از جداشدن از ورق گفته میشود. این کیفیت فقط به صاف یا براق بودن سطح محدود نیست، بلکه چند ویژگی فنی را شامل میشود:
- زبری سطح برش: میزان ناهمواری و ناصافی دیواره برش.
- پلیسه (Burr): برجستگیهای ناخواسته باقیمانده روی لبه قطعه.
- سرباره (Dross): مواد مذابی که پس از برش در لبه، بهویژه قسمت زیرین قطعه، باقی میمانند و جامد میشوند.
- عمودبودن لبه: میزان انحراف سطح برش از حالت عمودی نسبت به سطح ورق.
- عرض شیار برش (Kerf): مقدار مادهای که در مسیر حرکت پرتو از بین میرود.
- یکنواختی خطوط برش: منظمبودن خطوط و شیارهای ایجادشده در سطح مقطع.
کیفیت مناسب لبه میتواند میزان عملیات پرداخت، آمادهسازی جوش، زمان مونتاژ و هزینه نهایی تولید را تحت تأثیر قرار دهد.

۱۰ عامل مؤثر بر کیفیت لبه برش لیزر فایبر
۱. تنظیم نامناسب توان لیزر (Laser Power)
توان لیزر یکی از مهمترین پارامترهای مؤثر بر کیفیت برش است. توان باید با نوع فلز، ضخامت ورق، سرعت حرکت و شرایط فرایند هماهنگ باشد.
اگر توان لیزر کمتر از مقدار موردنیاز باشد، انرژی کافی برای تکمیل برش در تمام ضخامت ورق فراهم نمیشود. در این شرایط ممکن است برش ناقص، ناپایدار یا همراه با باقیماندن مواد در قسمت زیرین قطعه باشد.
از طرف دیگر، افزایش بیش از اندازه توان نیز همیشه باعث بهبود کیفیت نمیشود. انرژی اضافی میتواند موجب افزایش ناحیه حرارتی، پهنشدن شیار برش و تغییر شکل موضعی قطعه شود.
نشانههای تنظیم نامناسب توان:
- برش ناقص یا قطعشدن مسیر برش
- افزایش پلیسه در قسمت زیرین
- تغییر عرض شیار برش
- آثار حرارتی نامطلوب در اطراف مسیر برش
راهکار: توان را براساس جدول پارامترهای تأییدشده سازنده و متناسب با جنس و ضخامت ورق تنظیم کنید. هنگام عیبیابی، توان را بدون بررسی سرعت، فوکوس و گاز کمکی تغییر ندهید.
۲. سرعت نامناسب حرکت هد لیزر (Cutting Speed)
سرعت حرکت هد تعیین میکند پرتو لیزر چه مدت روی هر نقطه از ورق اثر بگذارد. به همین دلیل، تنظیم سرعت و توان لیزر فایبر باید بهصورت هماهنگ انجام شود.
اگر سرعت بیش از حد بالا باشد، ممکن است انرژی کافی برای تکمیل فرایند برش در ضخامت ورق وجود نداشته باشد. نتیجه میتواند شامل برش ناقص، خطوط نامنظم و کاهش کیفیت لبه برش باشد.
اگر سرعت بیش از حد پایین باشد، انرژی بیشتری در هر واحد طول به قطعه منتقل میشود. این وضعیت ممکن است باعث افزایش حرارت، پهنشدن شیار و ایجاد پلیسه یا سرباره شود.
نشانههای احتمالی سرعت نامناسب:
- ناپیوستگی در مسیر برش
- ایجاد خطوط نامنظم روی دیواره قطعه
- باقیماندن مواد مذاب در لبه زیرین
- تغییر کیفیت در گوشهها و قسمتهای دارای جزئیات ظریف
راهکار: سرعت را با توجه به توان، جنس، ضخامت و نوع گاز کمکی تنظیم کنید. برای بررسی دقیق، یک قطعه آزمایشی با هندسه ثابت برش دهید و تغییرات را مرحلهبهمرحله ثبت کنید.

۳. موقعیت نامناسب نقطه فوکوس (Focus Position)
نقطه فوکوس محل تمرکز بیشترین چگالی انرژی پرتو لیزر است. موقعیت این نقطه نسبت به سطح ورق و عمق ماده، تأثیر مستقیمی بر شکل شیار و کیفیت برش دارد.
تنظیم فوکوس دستگاه برش لیزر باید متناسب با جنس، ضخامت ورق، نوع گاز و شرایط فرایند انجام شود. اگر فوکوس در موقعیت مناسبی قرار نگیرد، توزیع انرژی در ضخامت ورق تغییر میکند. این موضوع میتواند باعث ایجاد شیار نامناسب، خطوط برش نامنظم، پلیسه یا کاهش کیفیت در قسمتهای مختلف ضخامت شود.
نشانههای احتمالی تنظیم نامناسب فوکوس:
- تفاوت محسوس کیفیت در قسمت بالایی و پایینی لبه
- افزایش زبری سطح برش
- ایجاد پلیسه در قسمت زیرین
- تغییر غیرعادی عرض شیار برش
راهکار: موقعیت فوکوس را مطابق جدول فناوری دستگاه و با آزمون کنترلشده بررسی کنید. مقدار مناسب فوکوس برای تمام فلزات و ضخامتها یکسان نیست.
۴. فشار، دبی و خلوص نامناسب گاز کمکی (Assist Gas)
تأثیر فشار گاز بر کیفیت برش لیزر بسیار مهم است. گاز کمکی علاوه بر نقش خود در فرایند برش، به خارجکردن مواد مذاب از شیار کمک میکند.
نوع گاز نیز اهمیت دارد. برای مثال، نیتروژن در بسیاری از کاربردهای برش تمیز فولاد زنگنزن استفاده میشود؛ درحالیکه اکسیژن در برش برخی فولادهای کربنی نقش متفاوتی در واکنش فرایند دارد.
سه ویژگی گاز باید بهصورت همزمان بررسی شوند:
- فشار: فشار نامناسب میتواند خروج مواد مذاب را مختل کند.
- دبی و جریان: ممکن است فشار در حالت بدون مصرف مناسب باشد، اما جریان واقعی گاز هنگام برش کافی نباشد.
- خلوص: ناخالصی گاز میتواند کیفیت سطح و نتیجه فرایند را تغییر دهد.
نشانههای احتمالی مشکل گاز کمکی:
- باقیماندن سرباره در زیر قطعه
- تغییر رنگ یا اکسیدشدن نامطلوب سطح برش
- افزایش پلیسه
- ناپایداری برش در عملیات متوالی
راهکار: فشار و جریان واقعی گاز را هنگام انجام عملیات بررسی کنید. نوع گاز، خلوص، وضعیت رگولاتور، فیلترها، مسیر انتقال و احتمال نشتی را کنترل کنید. افزایش فشار بهتنهایی همیشه راهحل نیست.

۵. وضعیت نامناسب نازل و عدم مرکزیت آن (Nozzle Condition & Centering)
نازل وظیفه هدایت گاز کمکی به ناحیه برش را بر عهده دارد. شکل، قطر، سلامت و مرکزیت آن بر جریان گاز و کیفیت خروج مواد مذاب اثر میگذارند.
اگر نازل دچار گرفتگی، فرسودگی، تغییر شکل یا آسیب شده باشد، جریان گاز بهصورت یکنواخت وارد شیار برش نمیشود.
نشانههای احتمالی مشکل نازل:
- کیفیت متفاوت در برشهای جهتدار
- افزایش پلیسه در یک سمت قطعه
- پاشش مواد مذاب
- ناپایداری برش در مسیرهای مشابه
راهکار: نازل را از نظر گرفتگی، ساییدگی و تغییر شکل بررسی کنید. نوع و قطر نازل باید با فرایند و جدول پارامترهای دستگاه مطابقت داشته باشد. مرکزیت پرتو و نازل نیز باید طبق دستورالعمل سازنده کنترل شود.
۶. فاصله نامناسب نازل تا سطح ورق و اختلال در کنترل ارتفاع (Cutting Height)
فاصله بین نازل و سطح ورق یکی از پارامترهایی است که بر پایداری جریان گاز و عملکرد سیستم کنترل ارتفاع اثر میگذارد.
اگر فاصله نازل از ورق بیش از حد باشد، شرایط جریان گاز در محل برش تغییر میکند. اگر فاصله بسیار کم باشد نیز احتمال برخورد نازل با ورق، اختلال در حرکت هد و آسیب به قطعات افزایش پیدا میکند.
نشانههای احتمالی مشکل فاصله یا کنترل ارتفاع:
- تغییر کیفیت برش در قسمتهای مختلف ورق
- نوسان فاصله هد از سطح قطعه
- برخورد نازل با ورق
- ناپایداری برش در ورقهای تابدار
راهکار: عملکرد سنسور ارتفاع، وضعیت نازل و فاصله کاری را مطابق دستورالعمل دستگاه کنترل کنید. همچنین تختبودن ورق و عملکرد سیستم حرکتی هد باید بررسی شود.
۷. آلودگی یا آسیب تجهیزات اپتیکی (Optical Contamination)
پرتو لیزر برای رسیدن به قطعه از اجزای اپتیکی و مسیر انتقال پرتو عبور میکند. آلودگی، خراش، آسیب یا داغشدن بیش از حد شیشه محافظ میتواند کیفیت انتقال انرژی را تحت تأثیر قرار دهد.
در نتیجه ممکن است توان مؤثر رسیده به قطعه کاهش پیدا کند یا کیفیت و تمرکز پرتو تغییر کند.
نشانههای احتمالی آلودگی اپتیک:
- افت کیفیت لبه برش بدون تغییر در برنامه
- کاهش توانایی برش در ضخامتهای قبلی
- ناپایداری فرایند در برشهای متوالی
- افزایش پاشش یا بروز خطاهای مرتبط با هد
راهکار: وضعیت شیشه محافظ و اجزای اپتیکی را طبق دستورالعمل سازنده بررسی کنید. تمیزکاری یا تعویض قطعات اپتیکی باید با رعایت الزامات ایمنی و توسط افراد آموزشدیده انجام شود.
۸. تغییر کیفیت و وضعیت سطح ورق فلزی
گاهی منشأ افت کیفیت، خود دستگاه نیست؛ بلکه تفاوت در جنس یا وضعیت ورق مصرفی است.
حتی ورقهایی با نام تجاری و ضخامت اسمی یکسان ممکن است از نظر ترکیب شیمیایی، کیفیت سطح، پوشش، میزان اکسیدشدگی و یکنواختی ضخامت تفاوت داشته باشند.
وجود زنگزدگی، پوسته اکسیدی، رنگ، آلودگی روغنی یا تغییرات سطحی میتواند رفتار فرایند برش را تغییر دهد.
نشانههای احتمالی مشکل مواد اولیه:
- تفاوت کیفیت برش در قسمتهای مختلف یک ورق
- تغییر نتیجه بین دو محموله مواد اولیه
- ایجاد نقاط سوخته یا تغییر رنگ موضعی
- تفاوت ضخامت واقعی با ضخامت اسمی
راهکار: مشخصات ورق، ضخامت واقعی، وضعیت سطح و اطلاعات محموله را کنترل کنید. در صورت مشاهده تغییر کیفیت، یک نمونه از ورق قبلی و جدید را با شرایط یکسان آزمایش کنید.
۹. وضعیت مکانیکی دستگاه و دقت سیستم حرکتی
کیفیت برش فقط به منبع لیزر و پارامترهای فرایند وابسته نیست. حرکت دقیق و پایدار هد نیز نقش مهمی در اجرای مسیر برش دارد.
فرسودگی ریلها، مشکلات سیستم انتقال حرکت، لقی مکانیکی، ارتعاشات و اختلال در سرووموتورها میتوانند باعث شوند هد نتواند مسیر طراحیشده را با دقت لازم اجرا کند.
نشانههای احتمالی مشکلات مکانیکی:
- موجدارشدن لبه قطعات
- ایجاد خطا در ابعاد و هندسه قطعه
- تفاوت کیفیت در گوشهها و قوسها
- لرزش یا صدای غیرعادی هنگام حرکت
- تکرارنشدن دقیق ابعاد قطعات مشابه
راهکار: وضعیت ریلها، سیستم انتقال حرکت، سرووموتورها، اتصالات و عملکرد مکانیکی دستگاه باید مطابق برنامه نگهداری بررسی شود.
۱۰. تنظیمات نامناسب سوراخکاری اولیه و برنامه برش (Piercing & Cutting Strategy)
کیفیت نهایی قطعه فقط به مرحله برش مسیر اصلی وابسته نیست. مرحله سوراخکاری اولیه یا Piercing نیز میتواند بر نتیجه اثر بگذارد.
در این مرحله، دستگاه باید پیش از اجرای مسیر اصلی، سوراخ اولیه را در ورق ایجاد کند. اگر زمان، ارتفاع، توان، توالی پالس یا شرایط گاز بهدرستی تنظیم نشده باشند، ممکن است پاشش مواد مذاب و آسیب به سطح ورق رخ دهد.
همچنین برنامه حرکت هد در گوشهها، قوسها، قطعات کوچک و مسیرهای متراکم بر کیفیت لبه برش اثر دارد.
نشانههای احتمالی مشکل برنامه برش:
- ایجاد پاشش در محل شروع برش
- آسیب به سطح اطراف سوراخ اولیه
- پلیسه در محل ورود و خروج مسیر
- سوختگی یا تغییر شکل در گوشههای قطعه
- تفاوت کیفیت در مسیرهای مستقیم و منحنی
راهکار: پارامترهای سوراخکاری اولیه، ترتیب اجرای مسیرها، کنترل سرعت در گوشهها و تنظیمات مخصوص قطعات کوچک را بررسی کنید.
عیبیابی دستگاه برش لیزر فایبر؛ از کجا شروع کنیم؟
برای عیبیابی دستگاه برش لیزر فایبر بهتر است بهجای تغییر همزمان چند پارامتر، یک روند مشخص و قابل تکرار داشته باشید.
مرحله اول: ثبت شرایط برش
قبل از هر تغییری، اطلاعات زیر را ثبت کنید:
- نوع و ضخامت ورق
- توان لیزر
- سرعت برش
- موقعیت فوکوس
- نوع و فشار گاز کمکی
- نوع و قطر نازل
- وضعیت ظاهری لبه برش
- محل و جهت بروز عیب
مرحله دوم: بررسی عوامل فیزیکی و مصرفی
پیش از تغییر تنظیمات اصلی، مواردی مانند وضعیت نازل، مرکزیت آن، شیشه محافظ، مسیر گاز، تختبودن ورق و عملکرد کنترل ارتفاع بررسی شوند.
مرحله سوم: کنترل تنظیم سرعت و توان لیزر فایبر
در صورت تأیید سلامت تجهیزات، تنظیم سرعت و توان لیزر فایبر را براساس جدول پارامترهای سازنده بررسی کنید. این دو پارامتر باید با جنس، ضخامت و نوع گاز هماهنگ باشند.
مرحله چهارم: انجام برش آزمایشی
یک قطعه آزمایشی با مسیرهای مستقیم، گوشهها و جزئیات داخلی انتخاب کنید. سپس در محدوده مجاز پارامترها، هر بار فقط یک متغیر را تغییر دهید و نتیجه را با نمونه قبلی مقایسه کنید.
مرحله پنجم: ثبت تنظیمات نهایی
پس از دستیابی به کیفیت برش مطلوب، تنظیمات موفق را همراه با مشخصات ورق، نوع گاز و شرایط دستگاه ذخیره کنید. این کار به ایجاد یک بانک اطلاعاتی قابل اتکا برای اپراتورها کمک میکند.
نقش هوشمندسازی در پایش کیفیت برش لیزر فایبر با پلتفرم AI-MLP
کنترل کیفیت برش لیزر فایبر فقط به بررسی ظاهری قطعه پس از تولید محدود نمیشود. برای دستیابی به کیفیت پایدار، لازم است عملکرد دستگاه و شرایط فرایند تولید نیز بهصورت مستمر پایش شوند.
در بسیاری از کارخانهها، اطلاعات عملکرد دستگاهها بهصورت پراکنده ثبت میشود و بررسی علت تغییر کیفیت برش به تجربه اپراتور یا بررسیهای دستی وابسته است. این روش ممکن است شناسایی تغییرات عملکرد دستگاه و عوامل مؤثر بر افت کیفیت را دشوار کند.
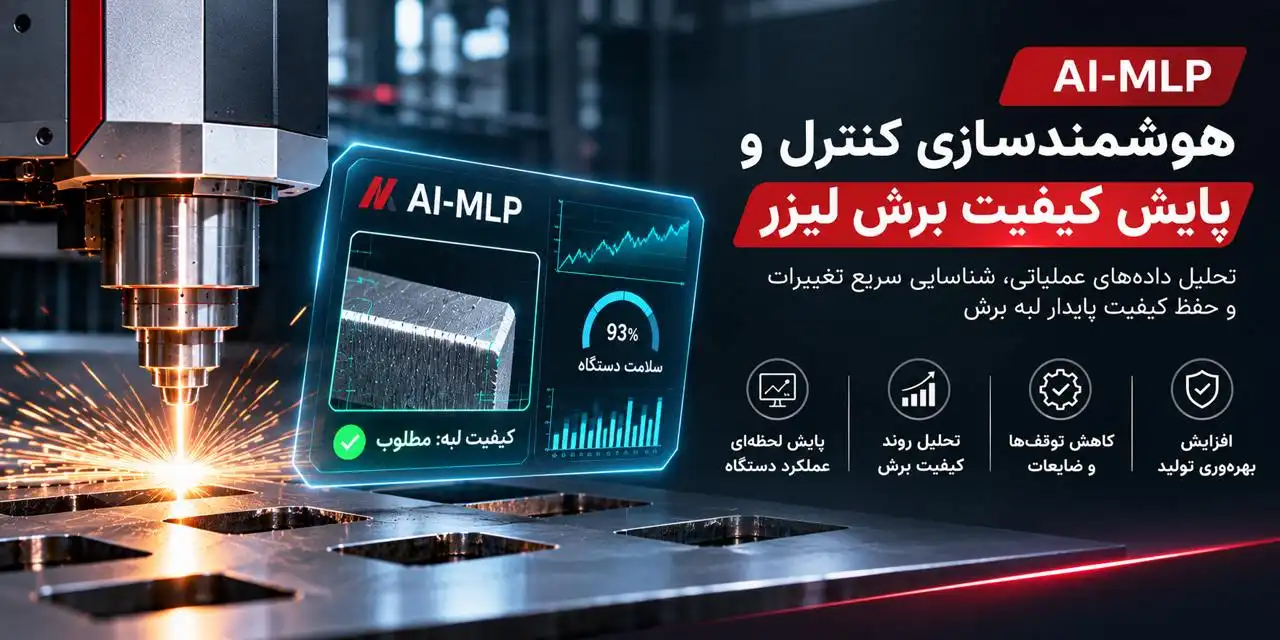
پلتفرم هوشمند AI-MLP مگاماشین با دریافت دادههای عملکردی دستگاه و تبدیل آنها به اطلاعات قابل تحلیل، امکان مشاهده وضعیت تولید، بررسی توقفها و پایش شاخصهای عملکرد ماشینآلات را فراهم میکند.
این پلتفرم با محاسبه بیش از ۵۰ شاخص عملکردی، ارائه امتیاز سلامت دستگاه و محاسبه شاخص بهرهوری عملیاتی، به مدیران تولید و مسئولان فنی کمک میکند تصویر دقیقتری از وضعیت عملکرد تجهیزات داشته باشند.
AI-MLP چگونه به کنترل بهتر فرایند برش کمک میکند؟
با پایش دادههای عملیاتی دستگاه، میتوان تغییرات عملکرد را بهتر شناسایی و در کنار نتایج کنترل کیفیت قطعات بررسی کرد. برای مثال، اگر کیفیت لبه برش در یک بازه تولید کاهش پیدا کند، اطلاعات عملکرد دستگاه و سوابق توقفها میتوانند به تیم فنی کمک کنند تا شرایط تولید را دقیقتر بررسی کند.
مزایای استفاده از این رویکرد عبارتاند از:
- پایش مستمر عملکرد دستگاه: مشاهده وضعیت کارکرد و فعالیت ماشینآلات در طول تولید.
- شناسایی تغییرات عملکرد: بررسی روند شاخصها برای تشخیص تغییرات غیرعادی در عملکرد تجهیزات.
- تحلیل توقفها: ثبت مدت و علت توقف دستگاه برای شناسایی مشکلات تکرارشونده.
- ارزیابی سلامت تجهیزات: استفاده از امتیاز سلامت دستگاه برای شناخت بهتر وضعیت عملیاتی ماشینآلات.
- تصمیمگیری مبتنی بر داده: کمک به مدیران تولید برای بررسی مشکلات و برنامهریزی اقدامات اصلاحی.
هوشمندسازی جایگزین اندازهگیری مستقیم کیفیت لبه یا بازرسی قطعه نیست؛ بلکه با فراهمکردن دادههای عملیاتی، به تکمیل فرایند کنترل کیفیت و تحلیل علت تغییرات تولید کمک میکند.
در ویدئوی زیر، نمونهای از پایش و بررسی اطلاعات مرتبط با عملکرد دستگاه برش لیزر را مشاهده میکنید.
علت پلیسه در برش لیزر فایبر چیست؟
یکی از مشکلات رایج اپراتورها، باقیماندن پلیسه در قسمت زیرین قطعه است. علت پلیسه در برش لیزر فایبر میتواند به چند عامل مرتبط باشد:
- نامناسببودن سرعت حرکت هد
- تنظیم نادرست موقعیت فوکوس
- فشار یا جریان نامناسب گاز کمکی
- گرفتگی یا آسیب نازل
- عدم مرکزیت پرتو و نازل
- هماهنگنبودن توان با ضخامت ورق
برای تشخیص دقیق، باید مشخص شود پلیسه در تمام مسیر برش ایجاد میشود یا فقط در بخشهایی مانند گوشهها و قوسها. این تفاوت میتواند مسیر عیبیابی را مشخصتر کند.
علت زبری لبه برش لیزر چیست؟
زبری لبه برش لیزر معمولاً به ناپایداری فرایند ذوب و خروج مواد مذاب یا شرایط نامناسب تمرکز انرژی مربوط میشود.
از مهمترین عوامل قابل بررسی میتوان به موارد زیر اشاره کرد:
- موقعیت نامناسب فوکوس
- سرعت نامتناسب با توان
- نوسان فشار یا جریان گاز
- آلودگی شیشه محافظ
- کیفیت نامناسب ورق
- ناپایداری حرکت هد
اگر زبری در تمام طول قطعه وجود دارد، بهتر است ابتدا شرایط کلی فرایند و تجهیزات بررسی شوند. اگر فقط در یک بخش مشخص دیده میشود، وضعیت حرکت هد، گوشهها و برنامه برش نیز باید بررسی شود.
علت برش ناقص دستگاه لیزر چیست؟
علت برش ناقص دستگاه لیزر همیشه پایینبودن توان نیست. برش ناقص ممکن است به دلیل ترکیبی از عوامل زیر رخ دهد:
- سرعت بیش از حد نسبت به توان موجود
- موقعیت نامناسب فوکوس
- جریان ناکافی گاز کمکی
- گرفتگی یا آسیب نازل
- آلودگی شیشه محافظ و افت انتقال انرژی
- تغییر ضخامت یا کیفیت ورق
- اختلال در حرکت هد یا اجرای برنامه
به همین دلیل، قبل از افزایش توان باید وضعیت گاز، فوکوس، نازل و اپتیک بررسی شود.
علت ایجاد سرباره در برش لیزر چیست؟
علت ایجاد سرباره در برش لیزر معمولاً به باقیماندن و جامدشدن مواد مذاب در لبه یا قسمت زیرین قطعه مربوط است.
هنگامی که مواد مذاب بهدرستی از شیار برش خارج نشوند، ممکن است به سطح زیرین قطعه بچسبند و پس از سردشدن به شکل سرباره باقی بمانند.
عوامل مهم در ایجاد این مشکل عبارتاند از:
- فشار و جریان نامناسب گاز کمکی
- سرعت نامناسب برش
- تنظیم نادرست فوکوس
- انتخاب نامناسب نازل
- هماهنگنبودن پارامترها با ضخامت و جنس ورق
جدول عیبیابی سریع کیفیت لبه برش لیزر فایبر
| نشانه در قطعه برشخورده | عوامل احتمالی برای بررسی |
|---|---|
| پلیسه در قسمت زیرین | فوکوس، سرعت، فشار و جریان گاز، وضعیت نازل |
| سرباره چسبیده به لبه | خروج نامناسب مواد مذاب، گاز کمکی، سرعت و فوکوس |
| برش ناقص | توان و سرعت، فوکوس، گاز، نازل و شیشه محافظ |
| زبری و خطوط نامنظم | فوکوس، سرعت، گاز، کیفیت ورق و وضعیت اپتیک |
| کیفیت متفاوت در جهتهای مختلف | مرکز نبودن نازل و پرتو، وضعیت نازل و جریان گاز |
| تغییر کیفیت در قسمتهای مختلف ورق | تابداشتگی ورق، کنترل ارتفاع و تغییر ضخامت |
| پاشش زیاد در شروع برش | تنظیمات سوراخکاری اولیه، ارتفاع و شرایط گاز |
| خطای ابعادی و لبه موجدار | سیستم حرکتی، لقی مکانیکی و تنظیمات مسیر |
توجه کنید که هر نشانه میتواند چند علت داشته باشد و جدول، مسیر بررسی اولیه را نشان میدهد؛ نه تشخیص قطعی خرابی.
آیا افت کیفیت لبه برش همیشه به معنی خرابی سورس لیزر است؟
خیر. این یکی از اشتباهات رایج در عیبیابی دستگاههای برش لیزر فایبر است.
وقتی کیفیت لبه برش کاهش پیدا میکند، ممکن است اولین تصور اپراتور یا مدیر تولید، افت توان منبع لیزر باشد؛ اما عوامل دیگری مانند نازل، گاز کمکی، موقعیت فوکوس، آلودگی شیشه محافظ و شرایط مواد اولیه نیز میتوانند همین نشانهها را ایجاد کنند.
به همین دلیل، پیش از تصمیمگیری برای تعمیر یا تعویض منبع لیزر، باید عملکرد کل فرایند برش بررسی شود.
اگر با وجود کنترل پارامترهای تأییدشده و بررسی قطعات مصرفی همچنان افت کیفیت ادامه دارد، بررسی تخصصی هد، مسیر اپتیکی، منبع لیزر و سیستمهای حرکتی ضروری است.
پرسشهای متداول درباره کیفیت لبه برش لیزر فایبر
چرا دستگاه برش لیزر فایبر قبلاً برش تمیز داشت اما اکنون پلیسه ایجاد میکند؟
تغییر کیفیت برش میتواند ناشی از فرسودگی یا گرفتگی نازل، جابهجایی فوکوس، کاهش فشار یا خلوص گاز، آلودگی شیشه محافظ یا تغییر شرایط ورق باشد.
آیا افزایش توان لیزر همیشه کیفیت برش را بهتر میکند؟
خیر. توان باید با سرعت، ضخامت ورق و شرایط گاز هماهنگ باشد. افزایش غیرضروری توان ممکن است باعث افزایش حرارت و تغییر شکل شیار برش شود.
علت ایجاد پلیسه در قسمت زیرین قطعه چیست؟
یکی از علتهای رایج، خروج نامناسب مواد مذاب از شیار برش است. فشار و جریان گاز، موقعیت فوکوس، سرعت و وضعیت نازل از مواردی هستند که باید بررسی شوند.
چرا کیفیت برش در یک سمت قطعه بهتر از سمت دیگر است؟
یکی از احتمالها، عدم مرکزیت پرتو نسبت به نازل است. گرفتگی یا آسیب نازل و نامتقارنبودن جریان گاز نیز میتوانند چنین وضعیتی ایجاد کنند.
آیا نوع گاز کمکی بر کیفیت لبه برش تأثیر دارد؟
بله. نوع گاز، خلوص، فشار و جریان آن میتوانند بر واکنش فرایند، خروج مواد مذاب، اکسیدشدن و ظاهر سطح برش تأثیر بگذارند.
چرا لبه برش در قسمت بالایی صاف است اما در قسمت پایینی زبر میشود؟
این وضعیت میتواند به تغییر شرایط ذوب و خروج مواد مذاب در عمق ورق مربوط باشد. موقعیت فوکوس، سرعت برش، جریان گاز و مشخصات نازل از عوامل مهم برای بررسی هستند.
جمعبندی: کیفیت پایدار برش نتیجه هماهنگی تمام اجزای دستگاه است
کیفیت لبه برش لیزر فایبر به یک پارامتر وابسته نیست. توان و سرعت لیزر، موقعیت فوکوس، گاز کمکی، نازل، فاصله هد، وضعیت اپتیک، کیفیت ورق، سیستم حرکتی و برنامه برش همگی در نتیجه نهایی نقش دارند.
بنابراین، وقتی کیفیت برش تغییر میکند، افزایش توان یا تغییر تصادفی تنظیمات راهحل مناسبی نیست. ابتدا باید نشانه عیب شناسایی شود، شرایط تولید ثبت شوند و عوامل فیزیکی و پارامترهای فرایند بهترتیب بررسی شوند.
در خطوط تولید صنعتی، ایجاد یک روش استاندارد برای ثبت پارامترها، کنترل قطعات مصرفی و بررسی کیفیت نمونههای برشخورده میتواند به کاهش ضایعات، افزایش تکرارپذیری و حفظ بهرهوری تولید کمک کند.
آیا کیفیت برش دستگاه شما اخیراً تغییر کرده است؟
کارشناسان فنی مگاماشین میتوانند برای بررسی شرایط برش و ارزیابی عوامل مؤثر بر کیفیت لبه برش، راهنمایی فنی ارائه کنند. برای شروع بررسی، مشخصات دستگاه، جنس و ضخامت ورق و نوع عیب مشاهدهشده را ارسال کنید تا مسیر ارزیابی دقیقتر مشخص شود.