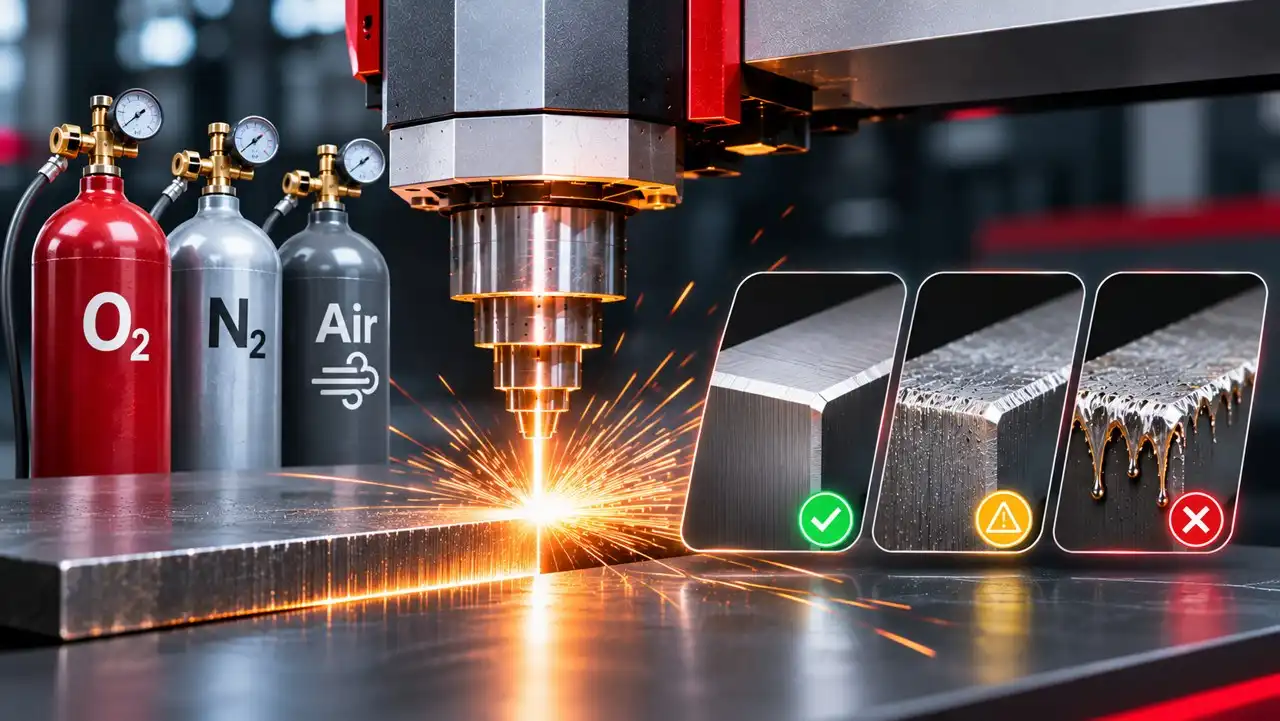
در دستگاههای برش لیزر فلزات ، کیفیت نهایی قطعه فقط به توان منبع لیزر و سرعت حرکت هد وابسته نیست. یکی از عوامل مهمی که مستقیماً بر کیفیت سطح مقطع، میزان پلیسه، سرباره و سرعت فرایند تأثیر میگذارد، گاز کمکی برش لیزر است.
در فرایند برش لیزری، پرتو متمرکز لیزر باعث گرمشدن و ذوب موضعی فلز میشود. گاز کمکی از طریق نازل به ناحیه برش هدایت میشود تا به خروج مواد مذاب از شیار کمک کند. علاوه بر این، نوع گاز میتواند بر واکنشهای شیمیایی و وضعیت سطح قطعه نیز تأثیر بگذارد.
| یکی از بهترین و راحت ترین راه برای پیدا کردن علت عملکرد نامناسب دستگاه برش لیزر فلزات استفاده از نرم افزار هوشمند دستگاه برش لیزر فلزات (ai-mlp) است که با استفاده از هوش مصنوعی به راحتی تمامی خطاهای دستگاه را به صورت زنده به اپراتور گزارش داده و راه حل های مناسب آن را نیز در اختیار اپراتور قرار میدهد. |
انتخاب نادرست گاز، فشار نامناسب یا پایینبودن خلوص آن ممکن است باعث افزایش پلیسه، ایجاد سرباره، تغییر رنگ سطح برش و کاهش کیفیت قطعه شود.
اما کدام گاز برای برش لیزر فایبر مناسبتر است؟ اکسیژن، نیتروژن یا هوای فشرده؟ فشار گاز چه تأثیری بر کیفیت برش دارد و چگونه میتوان گاز مناسب را برای هر فلز انتخاب کرد؟
در این مقاله، نقش گاز کمکی در برش لیزر فایبر، تفاوت انواع گازها و روش انتخاب شرایط مناسب را بررسی میکنیم.
گاز کمکی در برش لیزر فایبر چیست و چه وظیفهای دارد؟
گاز کمکی (Assist Gas) گازی است که از طریق نازل هد لیزر به ناحیه برش هدایت میشود. این گاز در کنار انرژی پرتو لیزر، به انجام صحیح فرایند برش کمک میکند.
وظایف اصلی گاز کمکی عبارتاند از:
- خارجکردن مواد مذاب: کمک به تخلیه فلز مذاب از شیار برش و جلوگیری از باقیماندن آن در قسمت زیرین قطعه.
- کنترل کیفیت سطح برش: تأثیر بر میزان پلیسه، سرباره و وضعیت سطح مقطع.
- کنترل واکنشهای شیمیایی: کاهش یا افزایش اکسیداسیون سطح، بسته به نوع گاز.
- کمک به پایداری فرایند: ایجاد شرایط مناسب برای ادامه برش در تمام طول مسیر.
- محافظت از ناحیه فرایند: کمک به کنترل شرایط اطراف محل برش و کاهش برخی آلودگیها.
بنابراین، گاز کمکی صرفاً یک عامل جانبی نیست؛ بلکه بخشی از سیستم برش لیزر فایبر محسوب میشود و انتخاب آن باید متناسب با نوع فلز، ضخامت ورق و کیفیت مورد انتظار باشد.
انواع گاز کمکی در دستگاه برش لیزر فایبر
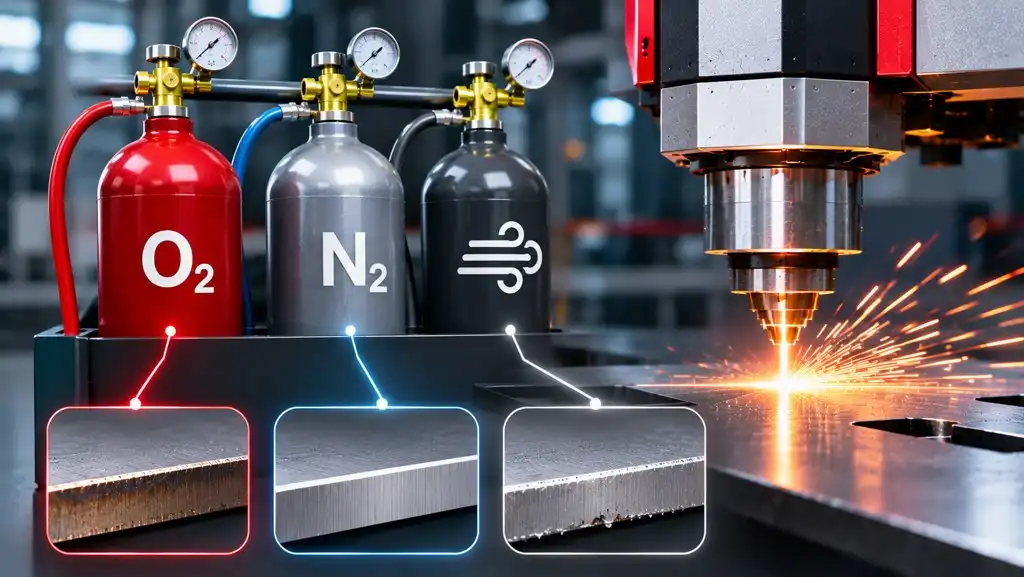
سه گاز اصلی که در بسیاری از کاربردهای برش لیزر فایبر استفاده میشوند عبارتاند از اکسیژن، نیتروژن و هوای فشرده. هرکدام ویژگیها و کاربردهای متفاوتی دارند.
۱. گاز اکسیژن (Oxygen) در برش لیزر
اکسیژن یکی از گازهای مورد استفاده برای برش فولادهای کربنی است. تفاوت مهم اکسیژن با نیتروژن این است که در فرایند برش، علاوه بر خروج مواد مذاب، در واکنش اکسیداسیون آهن نیز مشارکت میکند.
واکنش شیمیایی اکسیژن با فلز میتواند گرمای اضافی تولید کند و به پیشرفت فرایند برش کمک کند. به همین دلیل، در بسیاری از کاربردهای برش فولاد کربنی، امکان استفاده از توان کمتر یا سرعت مناسب با شرایط فرایند وجود دارد.
مزایای استفاده از اکسیژن:
- مناسب برای بسیاری از کاربردهای برش فولاد کربنی
- کمک به پیشرفت فرایند از طریق واکنش اکسیداسیون
- امکان برش برخی ضخامتهای بالاتر با شرایط فناوری مناسب
- نیاز کمتر به فشار گاز نسبت به برخی کاربردهای برش با نیتروژن
محدودیتهای استفاده از اکسیژن:
- ایجاد لایه اکسیدی روی سطح برش
- احتمال تغییر رنگ لبه قطعه
- نیاز احتمالی به تمیزکاری یا پرداخت پس از برش
- مناسب نبودن برای تمام کاربردهایی که سطح بدون اکسید موردنیاز است
چه زمانی از اکسیژن استفاده کنیم؟
زمانی که ماده مورد برش فولاد کربنی باشد و شرایط تولید، کیفیت سطح اکسیدشده یا عملیات تکمیلی بعدی را بپذیرد، اکسیژن میتواند گزینه مناسبی باشد.
۲. گاز نیتروژن (Nitrogen) در برش لیزر
نیتروژن یک گاز نسبتاً خنثی در شرایط معمول برش است و برخلاف اکسیژن، نقش اصلی آن تأمین انرژی از طریق واکنش اکسیداسیون نیست.
در برش با نیتروژن، انرژی موردنیاز برای ذوب و جداسازی فلز عمدتاً توسط پرتو لیزر تأمین میشود و گاز با فشار مناسب به خارجکردن مواد مذاب کمک میکند.
این روش بهویژه در برش فولاد زنگنزن و کاربردهایی که کیفیت سطح و کاهش اکسیداسیون اهمیت دارد، مورد استفاده قرار میگیرد.
مزایای استفاده از نیتروژن:
- کاهش اکسیداسیون لبه برش
- مناسب برای بسیاری از کاربردهای برش استیل
- امکان دستیابی به سطح برش تمیزتر در شرایط تنظیم صحیح
- کاهش نیاز به عملیات پاکسازی اکسید در برخی کاربردها
- مناسب برای قطعاتی که کیفیت ظاهری و وضعیت سطح اهمیت دارد
محدودیتهای استفاده از نیتروژن:
- نیاز احتمالی به فشار بالاتر نسبت به اکسیژن
- مصرف گاز بیشتر در برخی شرایط تولید
- وابستگی زیاد نتیجه برش به خلوص گاز
- نیاز به توان و تنظیمات متناسب با جنس و ضخامت ورق
چه زمانی از نیتروژن استفاده کنیم؟
در بسیاری از کاربردهای برش استیل، زمانی که حفظ کیفیت سطح و جلوگیری از اکسیدشدن لبه اهمیت دارد، نیتروژن انتخاب مناسبی است. البته شرایط دقیق باید براساس ضخامت، کیفیت مورد انتظار و مشخصات دستگاه تعیین شود.
۳. هوای فشرده (Compressed Air) در برش لیزر
هوای فشرده یکی دیگر از گزینههای مورد استفاده در برخی فرایندهای برش لیزر فایبر است. هوای معمولی ترکیبی از گازهای مختلف است که بخش عمده آن را نیتروژن و اکسیژن تشکیل میدهند.
استفاده از هوای فشرده میتواند در برخی کاربردها هزینه تأمین گاز را کاهش دهد؛ اما کیفیت آن به تجهیزات تولید و آمادهسازی هوا وابسته است.
وجود رطوبت، روغن یا ذرات آلاینده در هوای فشرده میتواند بر عملکرد فرایند و کیفیت قطعه اثر منفی بگذارد.
مزایای استفاده از هوای فشرده:
- کاهش وابستگی به تأمین کپسول یا مخزن گاز در برخی سیستمها
- امکان تأمین گاز از طریق کمپرسور صنعتی
- قابلیت استفاده در برخی کاربردهای برش ورقهای نازک و متوسط
- هزینه تأمین بالقوه کمتر در صورت وجود زیرساخت مناسب
محدودیتهای استفاده از هوای فشرده:
- وجود اکسیژن و احتمال اکسیدشدن سطح برش
- وابستگی کیفیت به میزان رطوبت و آلودگی هوا
- نیاز به سیستم فیلتراسیون و خشککن مناسب
- مناسب نبودن برای تمام ضخامتها و کیفیتهای سطحی مورد انتظار
چه زمانی از هوای فشرده استفاده کنیم؟
در برخی کاربردهای برش فولاد کربنی، استیل و ورقهای با ضخامت محدود، هوای فشرده میتواند گزینه اقتصادی باشد؛ به شرط آنکه کیفیت هوای ورودی و شرایط فنی دستگاه مناسب باشد.
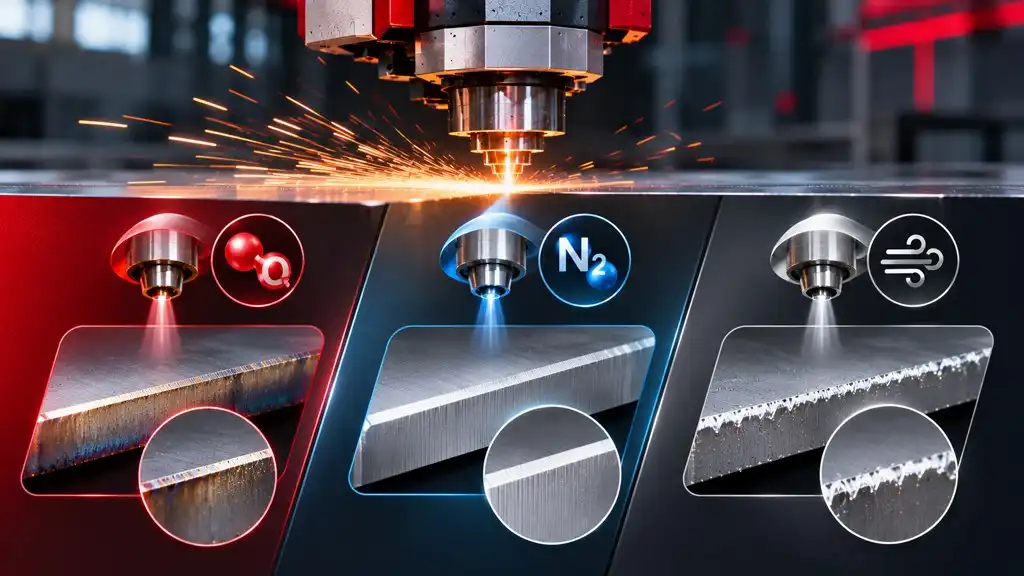
تفاوت اکسیژن، نیتروژن و هوای فشرده در برش لیزر فایبر
انتخاب گاز مناسب باید براساس جنس فلز، ضخامت ورق، کیفیت سطح مورد انتظار و هزینه تولید انجام شود.
| معیار مقایسه | اکسیژن | نیتروژن | هوای فشرده |
|---|---|---|---|
| نقش اصلی | کمک به برش از طریق واکنش اکسیداسیون و خروج مذاب | خروج مواد مذاب با کاهش اکسیداسیون | خروج مواد مذاب با ترکیب گازی شامل اکسیژن و نیتروژن |
| کاربرد رایج | فولاد کربنی | استیل و برخی کاربردهای فولاد کربنی | برخی کاربردهای عمومی برش |
| وضعیت اکسیداسیون | بیشتر | کمتر | وابسته به شرایط و ترکیب هوا |
| فشار موردنیاز | معمولاً پایینتر | در بسیاری از کاربردها بالاتر | وابسته به فرایند و سیستم |
| کیفیت سطح | ممکن است دارای لایه اکسیدی باشد | امکان دستیابی به سطح تمیزتر | وابسته به کیفیت هوا و تنظیمات |
| هزینه تأمین | وابسته به مصرف و زیرساخت | وابسته به مصرف و روش تأمین | وابسته به کمپرسور و تجهیزات آمادهسازی |
نکته مهم این است که هیچ گازی برای تمام کاربردها بهترین گزینه نیست. حتی برای یک جنس فلز مشخص، تغییر ضخامت ورق یا کیفیت سطح مورد انتظار میتواند انتخاب گاز را تغییر دهد.
فشار گاز کمکی چه تأثیری بر کیفیت برش لیزر دارد؟
فشار گاز یکی از پارامترهای مهم در تنظیم فرایند برش است. وظیفه اصلی جریان گاز این است که مواد مذاب را از شیار برش خارج کند و شرایط لازم برای ادامه عملیات را فراهم سازد.
اگر فشار یا جریان گاز کمتر از مقدار موردنیاز باشد، ممکن است مواد مذاب بهدرستی از شیار خارج نشوند. در نتیجه، پلیسه و سرباره در قسمت زیرین قطعه باقی میمانند.
از طرف دیگر، فشار بیش از اندازه نیز همیشه باعث بهبود کیفیت نمیشود. جریان نامناسب گاز میتواند پایداری فرایند را مختل کند و مصرف گاز را افزایش دهد.
تأثیر فشار کم گاز بر کیفیت برش
- افزایش پلیسه در قسمت زیرین قطعه
- باقیماندن سرباره روی لبه
- اختلال در خروج مواد مذاب
- کاهش پایداری فرایند برش
- افزایش احتمال برش ناقص در برخی شرایط
تأثیر فشار بیش از اندازه گاز
- افزایش مصرف گاز
- تغییر شرایط جریان در ناحیه برش
- احتمال کاهش کیفیت در برخی ترکیبهای پارامتری
- افزایش هزینه عملیاتی بدون تضمین بهبود کیفیت
چگونه فشار مناسب گاز را تنظیم کنیم؟
برای تعیین فشار مناسب باید به موارد زیر توجه شود:
- نوع گاز مصرفی
- جنس و ضخامت ورق
- نوع و قطر نازل
- توان و مشخصات منبع لیزر
- طراحی هد برش
- جدول پارامترهای فناوری سازنده
همچنین باید فشار واقعی گاز هنگام برش بررسی شود. فشار نمایشدادهشده در حالت بدون مصرف ممکن است با فشار و جریان واقعی در زمان عملیات تفاوت داشته باشد.
نکته: نمیتوان یک عدد ثابت را برای فشار گاز تمام دستگاهها و ضخامتها توصیه کرد. فشار مناسب باید براساس جدول فناوری همان دستگاه و شرایط واقعی تولید تعیین شود.
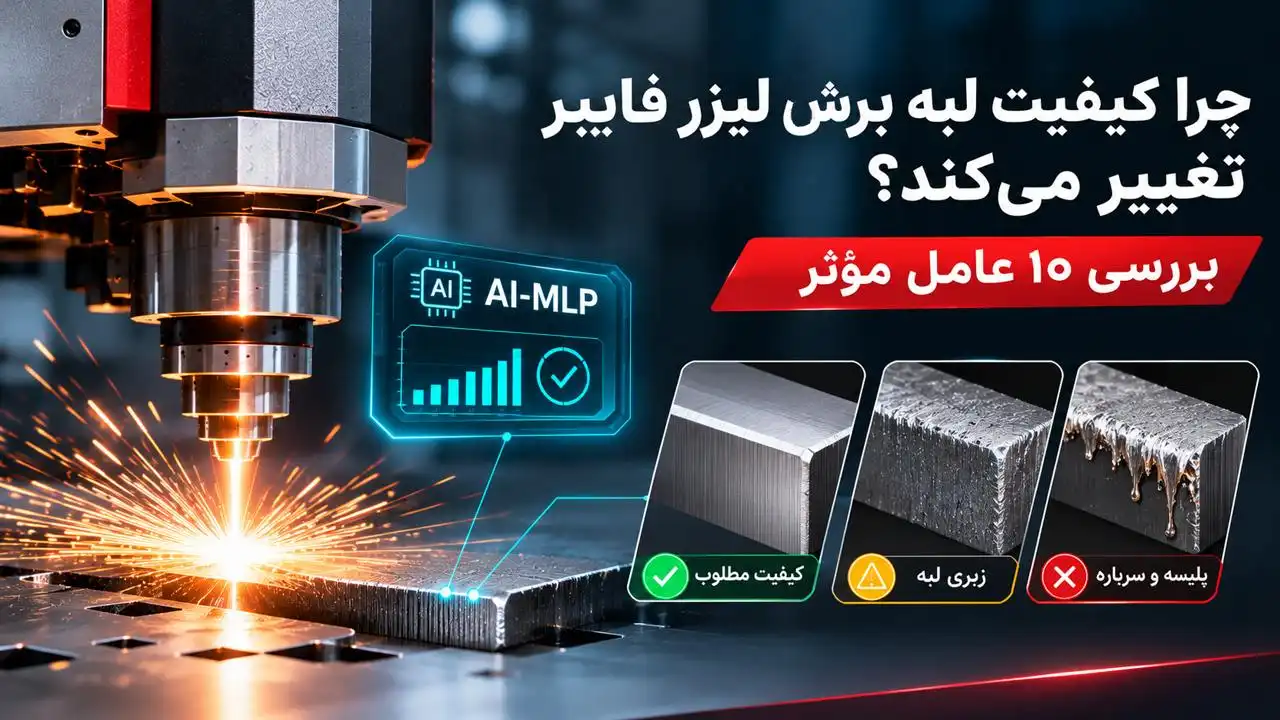
خلوص گاز کمکی چه نقشی در کیفیت برش دارد؟
یکی از موضوعاتی که گاهی در عیبیابی دستگاههای برش لیزر نادیده گرفته میشود، خلوص گاز کمکی است.
حتی اگر فشار گاز مناسب باشد، وجود ناخالصیهایی مانند رطوبت، روغن یا ذرات آلاینده میتواند بر کیفیت فرایند اثر بگذارد.
این موضوع بهویژه در برش با نیتروژن اهمیت دارد؛ زیرا هدف بسیاری از کاربردهای آن دستیابی به سطح برش با اکسیداسیون کمتر است.
اهمیت خلوص نیتروژن
در کاربردهایی که کیفیت سطح و کاهش اکسیداسیون اهمیت زیادی دارد، استفاده از نیتروژن با خلوص مناسب ضروری است.
میزان خلوص موردنیاز باید براساس نوع فلز، ضخامت، استاندارد کیفیت و مشخصات سازنده دستگاه تعیین شود. نمیتوان یک درصد خلوص را برای تمام کاربردها الزامی دانست.
اهمیت کیفیت هوای فشرده
هوای مورد استفاده در برش باید بهدرستی آمادهسازی شود. تجهیزات زیر میتوانند در این فرایند نقش داشته باشند:
- کمپرسور مناسب با ظرفیت موردنیاز
- خشککن هوای فشرده
- فیلترهای مناسب برای حذف ذرات و آلودگی
- جداکننده رطوبت
- سیستم کنترل کیفیت هوای خروجی
وجود روغن یا رطوبت در هوای فشرده میتواند عملکرد فرایند را تحت تأثیر قرار دهد و باعث کاهش کیفیت قطعات شود.
نقش AI-MLP در انتخاب گاز کمکی و پارامترهای برش
انتخاب گاز کمکی و تنظیم پارامترهای برش، مانند سرعت، توان، فشار گاز و موقعیت فوکوس، تأثیر مستقیمی بر کیفیت لبه و بهرهوری دستگاه دارد. پلتفرم هوشمند AI-MLP مگاماشین که در دستگاه برش لیزر هوشمند مگاماشین قرار دارد با پایش دادههای لحظهای دستگاه و تحلیل شاخصهای عملکردی، به اپراتور کمک میکند وضعیت فرایند برش را بهتر ارزیابی کند و با در نظر گرفتن نوع فلز، ضخامت ورق و جداول فناوری برش، تصمیم دقیقتری درباره انتخاب گاز کمکی و تنظیم پارامترها بگیرد. این رویکرد علاوه بر کاهش خطاهای ناشی از تنظیمات نامناسب، میتواند به کاهش ضایعات، جلوگیری از توقفهای غیرضروری و افزایش پایداری کیفیت برش کمک کند.
برای برش فلزات مختلف از چه گازی استفاده کنیم؟
انتخاب گاز باید متناسب با جنس فلز و نتیجه مورد انتظار انجام شود.
برش فولاد کربنی با لیزر فایبر
برای برش فولاد کربنی، اکسیژن یکی از گازهای رایج است؛ زیرا واکنش اکسیداسیون میتواند به فرایند برش کمک کند.
در برخی کاربردها نیز از نیتروژن یا هوای فشرده استفاده میشود؛ بهخصوص زمانی که کیفیت سطح یا شرایط اقتصادی تولید اهمیت داشته باشد.
انتخاب نهایی به ضخامت، توان دستگاه، سرعت تولید و نیاز به عملیات تکمیلی پس از برش وابسته است.
برش استیل با لیزر فایبر
در بسیاری از کاربردهای برش استیل، نیتروژن انتخاب رایجی است؛ زیرا به کاهش اکسیداسیون سطح کمک میکند.
اگر قطعه باید سطح تمیزتری داشته باشد یا قرار است وارد عملیات جوشکاری و پرداخت شود، وضعیت لبه برش اهمیت بیشتری پیدا میکند.
هوای فشرده نیز ممکن است در برخی کاربردها استفاده شود، اما وجود اکسیژن در ترکیب آن میتواند بر وضعیت سطح برش اثر بگذارد.
برش آلومینیوم با لیزر فایبر
آلومینیوم به دلیل بازتابندگی و رسانایی حرارتی بالا، شرایط خاصی در برش لیزری دارد. در بسیاری از کاربردها از نیتروژن یا هوای فشرده استفاده میشود.
انتخاب گاز و پارامترها باید با توجه به ضخامت، آلیاژ، توان دستگاه و محدودیتهای فنی منبع لیزر انجام شود.
برش ورقهای گالوانیزه
در برش ورق گالوانیزه، پوشش روی سطح فلز نیز باید در نظر گرفته شود. نوع گاز و شرایط برش بر کیفیت لبه و وضعیت پوشش اطراف ناحیه برش تأثیر میگذارند.
بنابراین، انتخاب پارامترها باید با توجه به ضخامت ورق، نوع پوشش و کیفیت مورد انتظار انجام شود.
جدول راهنمای انتخاب گاز کمکی براساس جنس فلز
| جنس فلز | گازهای قابل بررسی | نکته مهم |
|---|---|---|
| فولاد کربنی | اکسیژن، نیتروژن، هوای فشرده | انتخاب براساس ضخامت و کیفیت سطح |
| استیل | نیتروژن، هوای فشرده و در شرایط خاص اکسیژن | کنترل اکسیداسیون اهمیت دارد |
| آلومینیوم | نیتروژن، هوای فشرده | توجه به بازتابندگی و رسانایی حرارتی |
| ورق گالوانیزه | نیتروژن، هوای فشرده و سایر گزینههای تأییدشده | بررسی پوشش و کیفیت لبه ضروری است |
این جدول یک راهنمای اولیه است و جایگزین جدول پارامترهای برش سازنده دستگاه نیست.
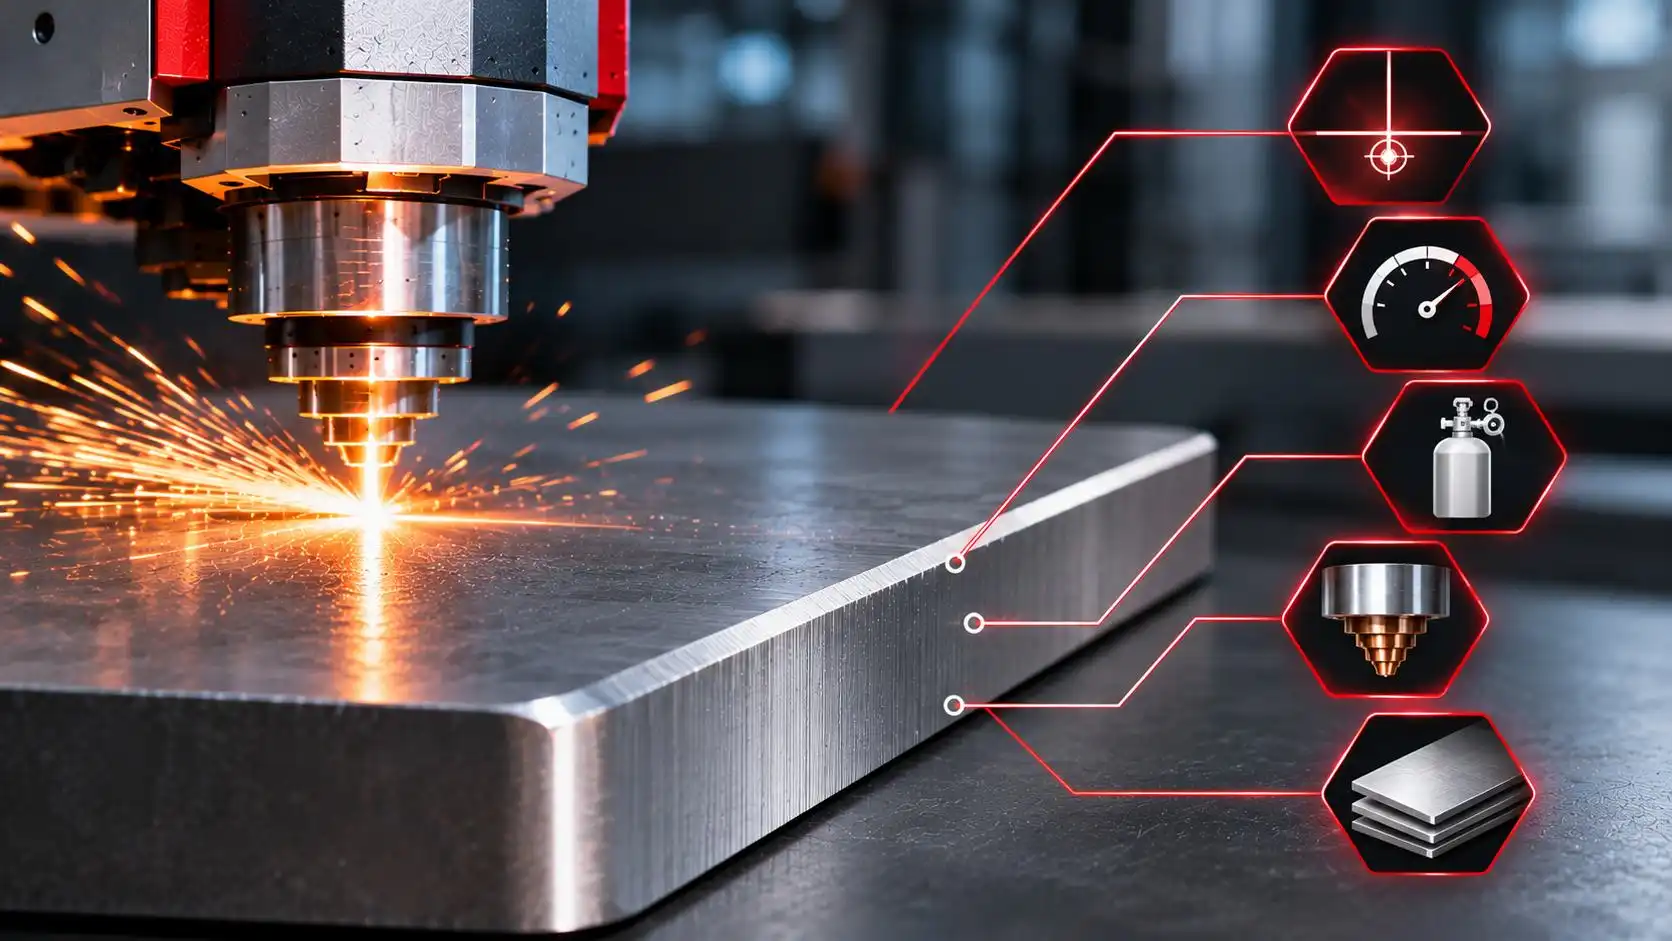
علت ایجاد پلیسه و سرباره در برش لیزر به دلیل گاز کمکی چیست؟
یکی از نشانههای مهم تنظیم نامناسب گاز، باقیماندن پلیسه و سرباره در قسمت زیرین قطعه است.
در فرایند برش، مواد مذاب باید از شیار ایجادشده خارج شوند. اگر جریان گاز نتواند این مواد را بهدرستی تخلیه کند، بخشی از آنها به لبه قطعه میچسبند و پس از سردشدن به شکل سرباره باقی میمانند.
مهمترین عوامل مرتبط با گاز عبارتاند از:
- پایینبودن فشار یا جریان واقعی گاز
- خلوص نامناسب گاز
- وجود رطوبت یا روغن در مسیر هوای فشرده
- انتخاب نامناسب قطر نازل
- نشتی در مسیر انتقال گاز
- ناهماهنگی فشار گاز با سرعت و فوکوس
البته پلیسه و سرباره همیشه فقط ناشی از گاز نیستند. سرعت، فوکوس، توان و کیفیت مواد اولیه نیز باید بررسی شوند.
چگونه مصرف گاز کمکی را در دستگاه برش لیزر کاهش دهیم؟
مصرف گاز یکی از هزینههای عملیاتی مهم در برخی خطوط برش لیزر فایبر است. مدیریت صحیح آن میتواند به کاهش هزینه تولید کمک کند؛ البته بدون آنکه کیفیت برش تحت تأثیر قرار بگیرد.
راهکارهای مهم عبارتاند از:
۱. تنظیم فشار متناسب با فرایند
استفاده از فشار بالاتر از مقدار موردنیاز، مصرف گاز را افزایش میدهد. فشار باید براساس نوع گاز، ضخامت و پارامترهای تأییدشده تنظیم شود.
۲. بررسی نشتی مسیر گاز
نشتی در اتصالات، شیلنگها، رگولاتورها و شیرها میتواند باعث افزایش مصرف گاز شود. بررسی دورهای مسیر انتقال گاز ضروری است.
۳. انتخاب نازل مناسب
نازل نامناسب میتواند باعث اختلال در جریان گاز و افزایش مصرف شود. انتخاب قطر و نوع نازل باید متناسب با شرایط برش باشد.
۴. استفاده از سیستم کنترل گاز
در دستگاههایی که قابلیت کنترل هوشمند گاز را دارند، میتوان شرایط تأمین گاز را متناسب با مراحل عملیات مدیریت کرد.
۵. انتخاب روش تأمین مناسب
در خطوط تولید با مصرف بالای گاز، مقایسه تأمین از طریق کپسول، مخزن یا سیستم تولید گاز در محل میتواند از نظر اقتصادی مفید باشد.
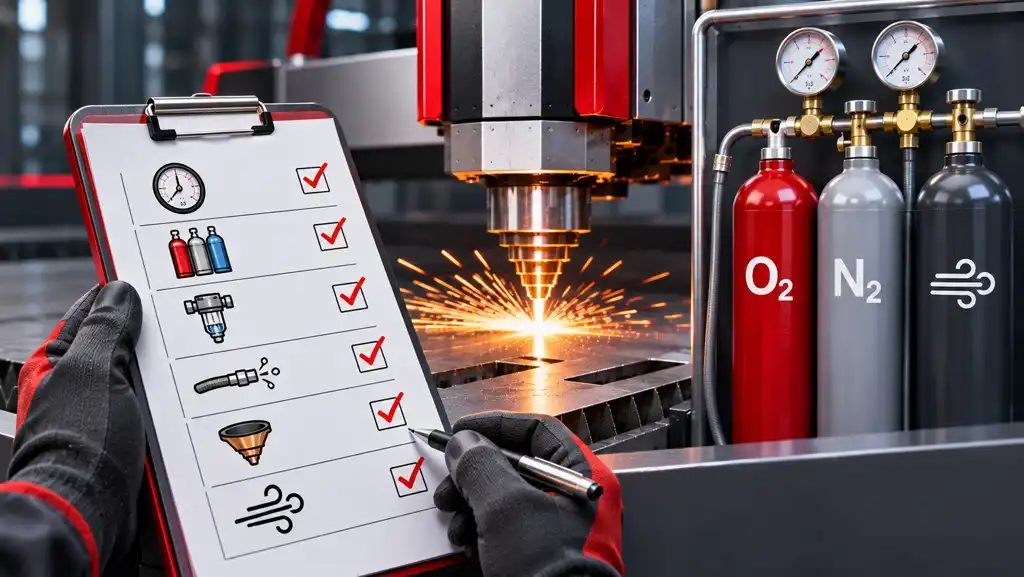
چکلیست عیبیابی مشکلات گاز کمکی در برش لیزر فایبر
اگر کیفیت برش بهصورت ناگهانی تغییر کرده است، موارد زیر را بررسی کنید:
- نوع گاز با جنس و ضخامت ورق سازگار است.
- فشار گاز هنگام برش در محدوده مجاز قرار دارد.
- جریان واقعی گاز کافی است.
- خلوص گاز مطابق نیاز فرایند است.
- مسیر انتقال گاز نشتی ندارد.
- فیلترها و رگولاتورها سالم هستند.
- هوای فشرده فاقد رطوبت و روغن نامطلوب است.
- نازل گرفتگی یا آسیبدیدگی ندارد.
- قطر نازل با پارامترهای برش هماهنگ است.
اگر پس از بررسی این موارد همچنان مشکل وجود دارد، باید پارامترهای سرعت، توان و فوکوس نیز بررسی شوند.
پرسشهای متداول درباره گاز کمکی در برش لیزر فایبر
بهترین گاز برای برش لیزر فایبر کدام است؟
یک گاز واحد برای تمام کاربردها بهترین نیست. اکسیژن در بسیاری از کاربردهای برش فولاد کربنی، نیتروژن در برش استیل با نیاز به اکسیداسیون کمتر و هوای فشرده در برخی کاربردهای اقتصادی مورد استفاده قرار میگیرند.
تفاوت اکسیژن و نیتروژن در برش لیزر چیست؟
اکسیژن در واکنش اکسیداسیون فلز مشارکت میکند و میتواند به فرایند برش فولاد کربنی کمک کند. نیتروژن عمدتاً برای خارجکردن مواد مذاب و کاهش اکسیداسیون استفاده میشود.
آیا میتوان بهجای نیتروژن از هوای فشرده استفاده کرد؟
در برخی کاربردها بله؛ اما هوای فشرده دارای اکسیژن است و ممکن است وضعیت سطح برش را تغییر دهد. همچنین کیفیت آن به فیلتراسیون، خشککردن و حذف روغن و ذرات آلاینده وابسته است.
چرا با وجود فشار مناسب گاز، قطعه پلیسه دارد؟
فشار نمایشدادهشده بهتنهایی برای تشخیص کافی نیست. جریان واقعی گاز، خلوص، وضعیت نازل، فوکوس، سرعت و توان نیز باید بررسی شوند.
آیا افزایش فشار نیتروژن باعث بهترشدن کیفیت برش میشود؟
نه لزوماً. فشار باید متناسب با ضخامت ورق، نوع نازل و شرایط برش باشد. افزایش بیش از اندازه فشار میتواند مصرف گاز را بالا ببرد، بدون اینکه کیفیت بهبود پیدا کند.
آیا خلوص نیتروژن در برش استیل اهمیت دارد؟
بله. در کاربردهایی که هدف دستیابی به سطح تمیز و کاهش اکسیداسیون است، خلوص نیتروژن اهمیت زیادی دارد. مقدار موردنیاز باید براساس شرایط فرایند و استاندارد کیفیت تعیین شود.
علت باقیماندن سرباره در قسمت زیرین قطعه چیست؟
یکی از علتهای احتمالی، خروج نامناسب مواد مذاب از شیار برش است. فشار و جریان گاز، سرعت، فوکوس و وضعیت نازل از مهمترین مواردی هستند که باید بررسی شوند.
جمعبندی: انتخاب گاز مناسب، بخش مهمی از کنترل کیفیت برش است
گاز کمکی یکی از عوامل اصلی در کیفیت برش لیزر فایبر است و انتخاب صحیح آن میتواند بر وضعیت سطح مقطع، میزان پلیسه، سرباره، اکسیداسیون و هزینه تولید تأثیر بگذارد.
اکسیژن، نیتروژن و هوای فشرده هرکدام ویژگیها و کاربردهای متفاوتی دارند. اکسیژن در بسیاری از کاربردهای فولاد کربنی، نیتروژن در برشهایی با نیاز به اکسیداسیون کمتر و هوای فشرده در برخی کاربردهای اقتصادی مورد استفاده قرار میگیرند.
بااینحال، انتخاب گاز بهتنهایی کافی نیست. فشار، خلوص، جریان واقعی، نوع نازل، سرعت و فوکوس باید با یکدیگر هماهنگ باشند.
در خطوط تولید صنعتی، بررسی منظم سیستم گاز و ثبت پارامترهای موفق برش میتواند به کاهش ضایعات، افزایش تکرارپذیری و مدیریت بهتر هزینههای تولید کمک کند.
برای انتخاب شرایط مناسب برش، فقط توان دستگاه را بررسی نکنید؛ نوع گاز، کیفیت تأمین آن و شرایط واقعی فرایند نیز به همان اندازه اهمیت دارند.
اگر در خط تولید خود با مشکلاتی مانند پلیسه، سرباره یا تغییر کیفیت لبه برش مواجه هستید، بررسی مشخصات دستگاه، نوع گاز و ضخامت ورق میتواند نقطه شروع مناسبی برای عیبیابی باشد. کارشناسان فنی مگاماشین میتوانند در ارزیابی شرایط برش لیزر صنعتی راهنمایی ارائه کنند.